
Forța de strângere în turnarea sub presiune: calcul și selectarea mașinii
Forța de strângere este unul dintre primele parametri tehnici comparați la alegerea unei mașini de turnare sub presiune. Cu toate acestea, o piesă turnată mai mare nu necesită în mod automat o mașină proporțional mai mare doar pentru că are o greutate mai mare. Forța relevantă rezultă din presiunea care acționează asupra suprafeței proiectate efective a piesei turnate și a sistemului de curgere asociat acesteia. De asemenea, dimensiunile matriței, capacitatea de turnare și cerințele procesului trebuie să corespundă.
Cum se determină forța de strângere necesară?
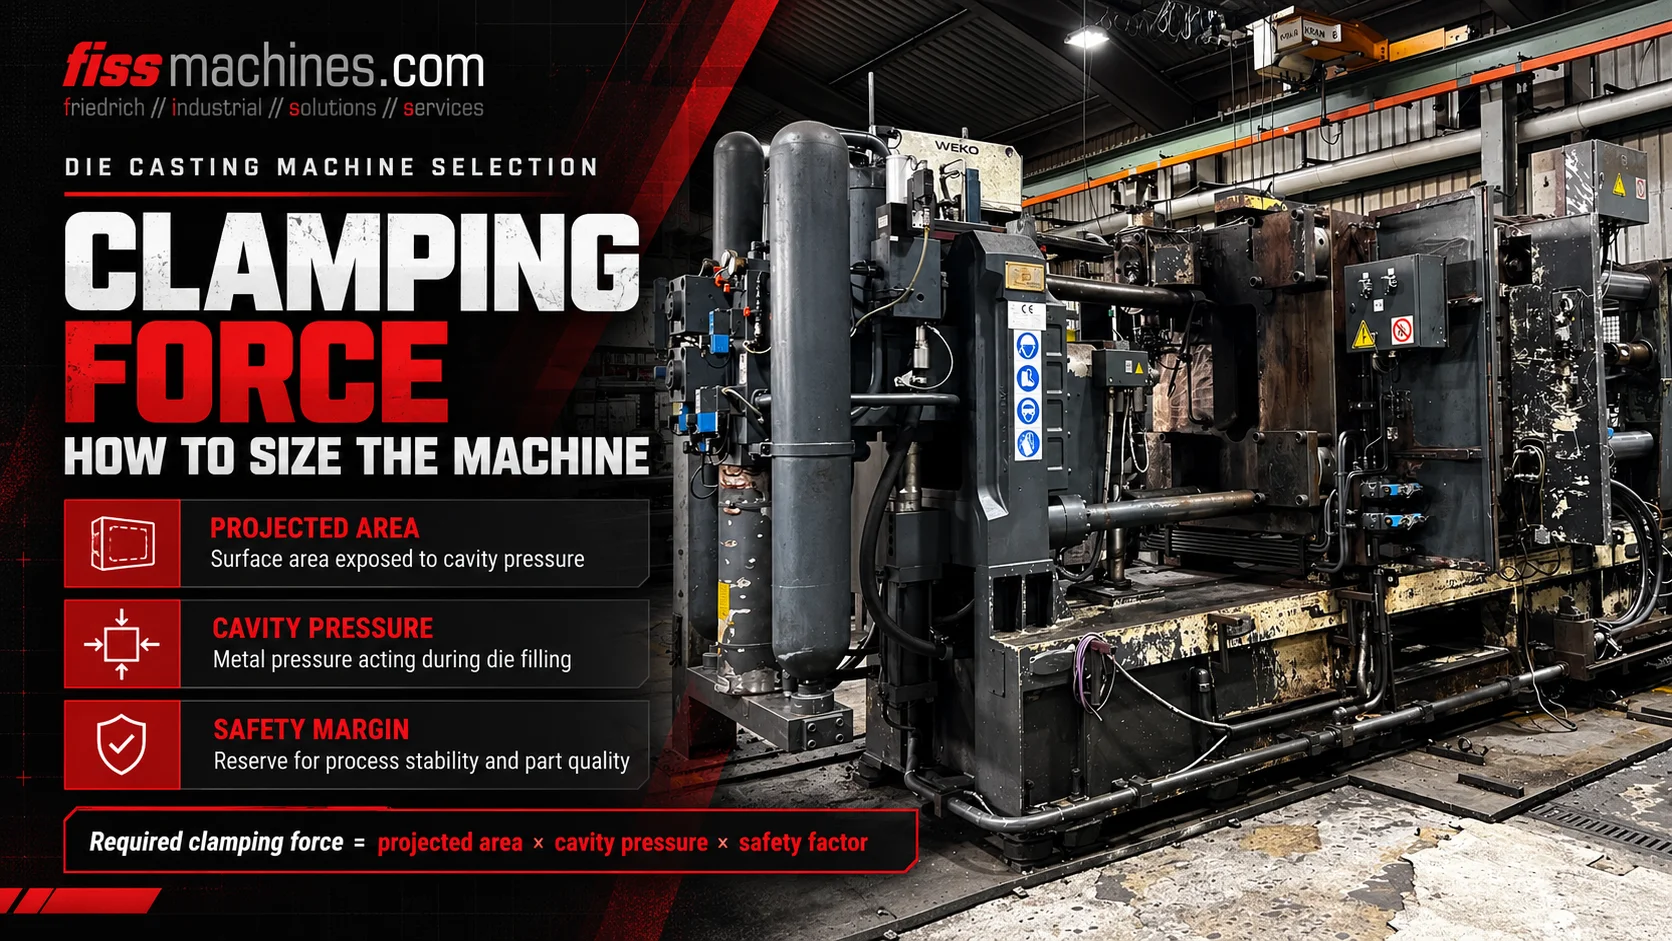
Ca o primă verificare simplificată, calculați forța de deschidere din suprafața proiectată efectivă × presiunea metalului. Aplicați o marjă tehnică adecvată și comparați rezultatul cu capacitatea de prindere utilă a mașinii. Suprafața proiectată se măsoară în direcția planului de separare al matriței și trebuie să includă zonele relevante pentru presiune ale întregului sistem de alimentare și de evacuare a surplusului de metal, nu doar piesa turnată finisată vizibilă.
De ce metalul topit tinde să deschidă matrița închisă
În timpul injecției și al intensificării presiunii, metalul topit acționează asupra suprafețelor care definesc cavitatea umplută și sistemul de alimentare corespunzător. Componenta forței rezultate în direcția de deschidere a matriței tinde să separe cele două jumătăți ale matriței.
Unitatea de blocare trebuie să contracareze această forță de separare sau de deschidere. Dacă forța disponibilă este insuficientă pentru condițiile reale de turnare, suprafețele de separare se pot deschide local, putând apărea bavuri sau alte probleme de calitate.
Forța nominală de prindere a mașinii nu este aceeași cu presiunea de injecție. Cele două valori descriu mărimi fizice diferite. La fel, o mașină cu o forță nominală de prindere declarată ridicată poate fi totuși nepotrivită din cauza geometriei plăcilor, a distanței dintre barele de legătură, a capacității de injecție sau a înălțimii matriței.
Presiunea în matriță
Presiunea care acționează asupra cavității proiectate și a zonelor canalelor de alimentare generează o sarcină de deschidere.
Suprafața efectivă de presiune
Geometria relevantă este proiectată pe planul de separare al matriței.
Capacitatea de închidere a mașinii
Sistemul de blocare contracarează forța de deschidere în limitele sale nominale de funcționare.
Ce face parte din aria proiectată?
Suprafața proiectată reprezintă suprafața relevantă a sistemului de turnare umplut, privită în direcția de deschidere, și nu întreaga suprafață exterioară a unei piese tridimensionale. Pentru matrița selectată, trebuie luate în considerare, pe lângă piesa turnată în sine, canalele de alimentare, canalele de distribuție și elementele de preaplin relevante pentru presiune.
Literatura de specialitate descrie, de asemenea, zone de presiune suplimentare din sistemul de turnare, dependente de mașină și de proces. Prin urmare, suprafața efectivă exactă trebuie dedusă din configurația matriței și a sistemului de injecție, și nu estimată pe baza unei fotografii sau a greutății piesei.
Două piese turnate cu mase diferite pot necesita forțe de închidere similare atunci când suprafețele lor proiectate efective și presiunile de turnare sunt similare. În schimb, o piesă relativ ușoară, dar plată și lată, poate avea o suprafață proiectată substanțială.
Un exemplu clar de calcul al forței de prindere
Pentru un sistem de unități coerent, o estimare simplificată a forței de deschidere este Fopening [kN] =Aprojected [cm²] ×pmetal [bar] / 100. Conversia dimensională rezultă din faptul că 1 bar care acționează pe o suprafață de 1 cm² corespunde la 10 N.
Să luăm în considerare o suprafață proiectată efectivă ipotetică de 800 cm² și o presiune efectivă asupra metalului presupusă de 600 bar. Forța de deschidere estimată rezultată este 800 × 600 / 100 = 4.800 kN. Dacă, doar cu titlu ilustrativ, s-ar alege un factor de siguranță de 1,25, valoarea de comparație ar fi de 6.000 kN.
Coeficientul de siguranță din acest exemplu nu reprezintă un factor de siguranță universal sau o valoare nominală a mașinii aprobată de producător. Proiectarea efectivă trebuie să țină seama de construcția matriței, de dispunerea miezurilor, de istoricul real al presiunii, de unitatea de injecție, de specificațiile mașinii și de normele tehnice relevante.
| Date de intrare | Valoare ilustrativă | Semnificație |
|---|---|---|
| Suprafața proiectată efectivă A | 800 cm² | Suprafața proiectată presupusă relevantă pentru presiune |
| Presiunea metalului p | 600 bar | Presiunea presupusă care acționează în sistemul umplut |
| Forța de deschidere calculată | 4.800 kN | 800 × 600 ÷ 100 |
| Marjă ilustrativă | 1,25 | Doar un exemplu; nu se aplică în mod universal |
| Valoare comparativă ilustrativă | 6.000 kN | 4.800 × 1,25 |
De ce valoarea presiunii trebuie aleasă cu atenție
Turnarea sub presiune prezintă diferite faze de viteză și presiune. Valoarea indicată de un actuator hidraulic nu poate fi substituită direct cu presiunea efectivă a metalului în matriță fără a înțelege sistemul de injecție, mecanismul de intensificare și transmiterea presiunii.
Presiunea metalului se poate modifica în timpul umplerii cavității și al solidificării. Proiectarea matriței, înghețarea canalului de turnare, vârfurile de presiune și momentul intensificării pot influența condiția de încărcare relevantă pentru dimensionarea mașinii.
Pentru proiecte serioase, utilizați date verificate privind turnarea și mașina, calcule de proces și specificațiile producătorului responsabil sau ale inginerului de matrițe, în loc să vă bazați pe o valoare generică găsită pe internet.
Valoarea din partea actuatorului
Necesită conversia corectă a mașinii pentru a o corela cu presiunea metalului.
Mărimea din partea piesei turnate
Trebuie să fie corelată cu condițiile reale de injecție și de intensificare.
Sarcină tranzitorie
Trebuie luat în considerare, acolo unde este relevant, în evaluarea sculelor și a procesului.
De ce o mașină cu o forță de strângere suficientă poate fi totuși nepotrivită
O mașină trebuie să poată găzdui fizic matrița. Distanța dintre barele de prindere, dimensiunile plăcilor de presare, modul de montare a matriței, înălțimea minimă și maximă a matriței, cursa de deschidere și dispunerea ejectoarelor determină dacă matrița poate fi utilizată.
Unitatea de injecție trebuie să aibă o capacitate de injecție și o cursă adecvate, un manșon de injecție sau un sistem cu cameră caldă compatibil, precum și domeniul de proces corespunzător pentru aliajul respectiv. Mașina poate necesita, de asemenea, circuite hidraulice de extragere a miezului, interfețe de vid, controlul temperaturii matriței și echipamente compatibile de extracție și pulverizare.
O evaluare completă corelează geometria piesei și a matriței cu alegerea mașinii și cu ciclul de producție dorit. Forța nominală de strângere reprezintă doar o parte a acestei decizii.
- Suprafața proiectată efectivă, inclusiv canalul de alimentare și sistemul de revărsare
- Presiunea necesară a metalului și profilul de injecție
- Capacitatea nominală și utilă de strângere
- Distanța dintre coloanele de prindere și suprafața utilă a plăcii de prindere
- Înălțimea admisă a matriței și cursa de deschidere necesară
- Capacitatea de turnare, configurația manșonului sau a sistemului de injecție
- Funcțiile de ejectare și de extragere a miezului
- Conexiuni pentru controlul temperaturii, vid și automatizare
Ce trebuie verificat la o mașină second-hand cu clasa de forță necesară
În cazul unei mașini de turnare sub presiune second-hand, verificați modelul real, valoarea declarată a forței de strângere și starea tehnică. Examinați barele de legătură, plăcile de presare, componentele de blocare cu genă sau hidraulice, sistemul de lubrifiere centralizată, semnalul de feedback privind poziția de blocare și orice istoric relevant de întreținere.
O mașină trebuie inspectată, pe cât posibil, în condiții adecvate de funcționare. Cu toate acestea, un rezultat vizual impecabil sau o valoare indicată pe plăcuța de identificare nu pot dovedi, de sine stătător, performanța completă de turnare cu o matriță nouă.
FISS oferă mașini second-hand cu cameră rece și cameră caldă de diferite dimensiuni, precum și celule complete de turnare. Configurația finală trebuie selectată pe baza uneltelor verificate și a cerințelor de producție.
Întrebări frecvente despre forța de strângere la turnarea sub presiune
Care este diferența dintre forța de strângere și presiunea de injecție?
Forța de strângere este o forță mecanică care se opune deschiderii matriței, exprimată de obicei în kN. Presiunea de injecție sau presiunea metalului este presiunea aplicată materialului topit și este exprimată de obicei în bar sau MPa.
Greutatea piesei turnate determină dimensiunea mașinii?
Nu în mod exclusiv. Suprafața proiectată efectivă și presiunea metalului determină calculul de bază al forței de deschidere. Capacitatea de turnare și geometria sunt cerințe suplimentare.
Glisiera miezului influențează alegerea mașinii?
Da. Geometria glisierului și sistemul de blocare pot influența sarcinile locale ale sculelor și toleranța de proiectare aplicabilă; circuitele hidraulice și funcțiile de control trebuie, de asemenea, să fie compatibile.
Este întotdeauna necesară o marjă de 1,25?
Nu. Cifra din exemplu are caracter ilustrativ. Toleranțele aplicabile depind de metoda de proiectare, de construcția matriței și de specificațiile mașinii/sculei.
Este suficientă o forță de strângere adecvată pentru a aproba o mașină second-hand?
Nu. Trebuie verificate, de asemenea, distanța dintre coloanele de prindere, plăcile de presare, înălțimea matriței, cursa de deschidere, unitatea de injecție, ejectoarele, sistemul de extragere a miezului, automatizarea, siguranța și starea reală a mașinii.
Alegeți o mașină de turnare sub presiune second-hand pe baza datelor tehnice verificate
FISS sprijină cumpărarea și vânzarea internațională de mașini second-hand cu cameră rece și cameră caldă. Comparați cerințele de proces calculate cu specificațiile complete ale mașinii și starea acesteia.
Vedeți mașinile de turnare sub presiune second-handBaza tehnică și surse
Formula tehnică și principiul suprafeței proiectate: Handbuch Urformen, secțiunea 1.6.4.1.1, ecuațiile 1.45–1.46. Cifrele din exemple sunt în mod explicit ipotetice; toleranțele nu constituie o aprobare generală a proiectului. Textul original și exemplul.