
Casting prin turnare la greutatea solidă sau Turnare la presiune înaltă? Alegerea procesului potrivit
Ambele procese toarnă metal într-o matriță metalică reutilizabilă și ambele sunt numite turnare prin turnare în matriță. Acolo se oprește asemănarea. În turnarea prin turnare în greutate, metalul curge în matriță sub propria greutate; în turnarea prin presiune înaltă, un piston îl injectează cu viteză și presiune mari. Alegerea dintre ele modelează designul piesei, investiția în unelte, calitatea realizabilă și tipul de mașină de care ai nevoie. Acest articol compară cele două și explică când fiecare face sens.
Care este principala diferență?
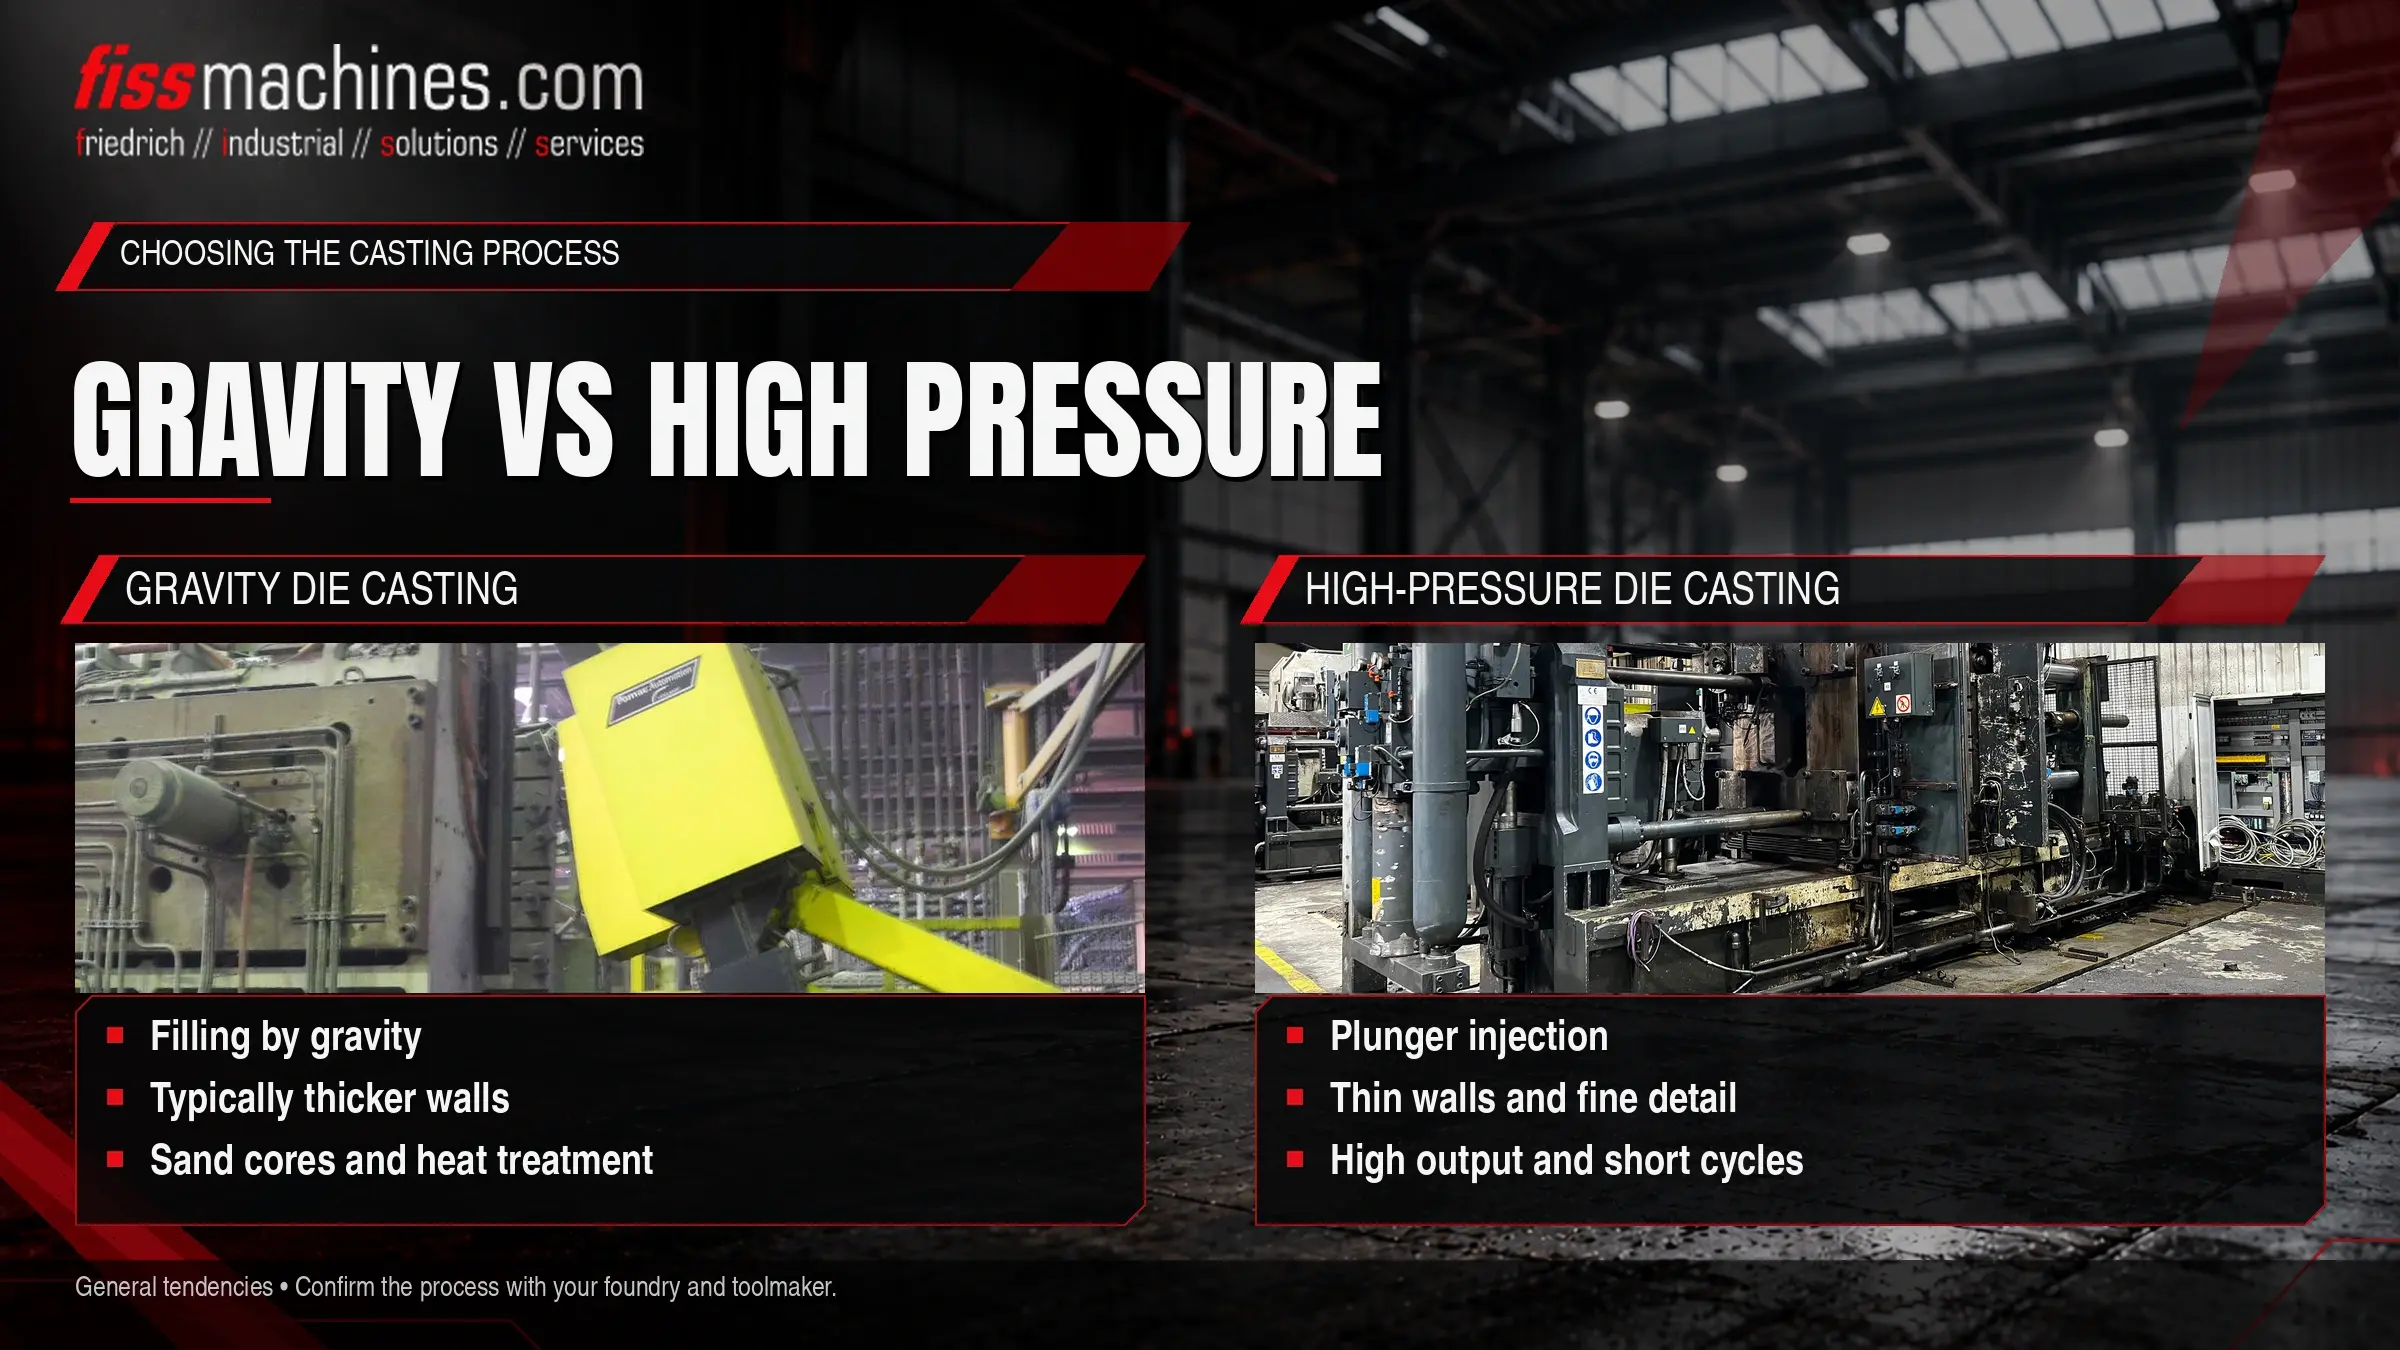
Turnarea prin turnare în greutate (denumită și turnare în tejgheaua permanentă) umple o matriță metalică acoperită prin turnare, adesea cu înclinare pentru controlul fluxului. Umplerea este lentă, pereții sunt de obicei mai groși, pot fi utilizate miezuri de nisip și palierele sunt în general potrivite pentru tratament termic. Turnarea prin presiune înaltă introduce metalul într-un timp foarte scurt, permițând pereți subțiri, detaliu fin și cicluri scurte, dar necesită mașini mai mari și matrițe mai scumpe.
Turnarea prin turnare în greutate nu este turnare cu nisip: matrița este Permanentă și reutilizată pentru multe turnări, în timp ce o matriță din nisip este distrusă după fiecare turnare.
Sortarea termenilor
Terminologia de turnare variază între regiuni, ceea ce poate genera confuzie în solicitări și oferte. În uzul britanic, „die casting” fără calificativ înseamnă, de obicei, turnare prin presiune înaltă, iar „gravity die casting” înseamnă turnare în matriță permanentă prin greutate. În America de Nord, același proces de greutate este de obicei numit „permanent mold casting”. În germană, este „Kokillenguss”.
| Proces | Matriță | Cum pătrunde metalul |
|---|---|---|
| Turnare în nisip | Materie nisipă consumabilă, distrusă după fiecare turnare | Turnat, gravitație |
| Turnare prin greutate | Matriță metalică permanentă, opțional cu miezuri din nisip | Turnat, gravitație, adesea cu înclinare |
| Turnare prin presiune înaltă | Matriță permanentă din oțel cu veioze și eiectoare | Injecție prin piston la viteză și presiune înalte |
Turnarea prin presiune scăzută se află între ele: folosește de asemenea o matriță permanentă, dar o umple de jos cu presiune de gaz. Este un proces separat cu echipamentele sale și nu este detaliat aici.
Cum funcționează Turnarea prin greutate
Matrița este preîncălzită și acoperită cu un strat refractar pentru matriță. Stratificarea izolează metalul de suprafața matriței, influențează cât de repede se răcește metalul și ajută la eliberarea piesei. Metalul topit este turnat în licoarul de turnare și curge prin canale și gură de alimentare în cavitate. La mașinile cu înclinare, matrița se rotește în timpul turnării pentru ca metalul să intre mai calm și cu mai puțină turbulență. După solidificare, matrița se deschide și piesa este extrasă; orice miez de nisip este scos ulterior.
Mașini și echipamente
Turnarea prin greutate poate fi realizată cu matrițe manevrate manual, dar producția este de obicei efectuată pe mașini de turnare prin greutate care deschid închidem jumătățile de matriță, deplasează miezuri și, în versiunile cu înclinare, rotește matația. Mașinile sunt relativ ușoare deoarece nu există o presiune înaltă a metalului de rezistent. Turnarea poate fi manuală sau automatizată, de exemplu cu o lingură-robot.
Părți tipice
Capete de cilindru, conducte, carcase pentru pompe și vane, părți de șasiu și accesorii sunt exemple tipice. Aliajele de aluminiu domină, dar aliaje de cupru, cum ar fi alamă, sunt, de asemenea, turnate în matrițe permanente, de exemplu pentru fitinguri sanitare.
Cum se deosebește Turnarea prin presiune înaltă
În HPDC, metalul este împins în matriță de un piston acționat hidraulic, fie dintr-un tub de lovire rece, fie dintr-un gooseneck de cameră fierbinte. Matrița este menținută închisă printr-o unitate de prindere dimensionată pentru presiunea înaltă a metalului, motiv pentru care mașinile HPDC sunt mult mai grele. Matrița este stropită cu un agent de eliberare în loc de a fi acoperită cu un strat refractar. Diferențele dintre mașinile cu cameră rece și cameră fierbinte sunt explicate în Cold Chamber or Hot Chamber?, iar fizica umplerii în Mold Filling and Vacuum.
Turnare prin greutate și HPDC față în față
| Criteriu | Turnare la vid gravitațional | Turnare la presiune înaltă |
|---|---|---|
| Umplere | Prin gravitație, lent, poate fi înclinată | Injecție cu componente într-un timp foarte scurt |
| Aderința pereților | De obicei pereți mai groși | Pereți subțiri și detaliu fin posibil |
| Core | Coroane metalice și de nisip, cavități complexe posibile | Core metalice și douălete; contracare subț, limitări |
| Tratamentul suprafeței matriței | Refracțiună de acoperire a matriței | Agent de eliberare pulverizat la fiecare ciclu |
| Tratamentul termic | În general posibil | Limitat pentru piese convenționale |
| Suprafețe și toleranțe | Bune, textura acoperirii poate fi vizibilă | suprafață foarte bună, toleranțe strânse |
| Durata ciclului | Destul de lung | Scurt |
| Investiția în mașină și matriță | Mai mică | Mai mare |
| Dimensiuni de lot economic | Serie mică până medie | Serie medie până la foarte mare |
Care Proces se potrivește PIESII dvs.?
Turnarea la vid gravitațional tinde să se potrivească atunci când
- Peretele este mediu spre gros și secțiunile variază
- Canalele interne necesită core de nisip
- Piesa trebuie să fie tratată termic sau sudată
- Volumele anuale nu justifică o matriță HPDC
- Aliaje de cupru sunt necesare
HPDC tinde să se potrivească atunci când
- Pereti subțiri și suprafețe mari
- Volume mari și cicluri scurte necesare
- Toleranțe strânse reduc prelucrarea
- Aliaje de zinc sau magneziu sunt planificate
- Tratamentul termic nu este necesar sau se folosesc trasee de proces speciale
Acestea sunt tendințe, nu reguli. O redesingare poate muta o piesă dintr-un proces în altul, de exemplu prin adaptarea grosimii peretelui sau înlocuirea unei bucșe de nisip cu o capsă. Discuțiile preliminarii între proiectare, turnătorie și materializator sunt de obicei benefice.
Întrebări frecvente
Turnarea la vid gravitațional este aceeași cu turnarea în nisip?
Nu. Ambele se bazează pe gravitație, dar turnarea în nisip folosește o matriță de nisip consumabilă, în timp ce turnarea la vid gravitațional folosește o matriță metalică permanentă. Corele de nisip pot fi utilizate în matrițele gravitaționale, ceea ce uneori provoacă confuzia.
Poate o mașină HPDC fi folosită pentru turnare gravitațională?
Nu. Procesele necesită echipamente diferite: aparatele de turnare gravitațională gestionează matrița și înclinarea, în timp ce mașinile HPDC sunt construite în jurul capului de injecție și a unei unități mari de prindere.
De ce se alege adesea turnarea gravitațională pentru alamă?
Aliajele de cupru au temperaturi de topire ridicate, ceea ce reprezintă cerințe dificile pentru componentele de trăgere HPDC și matrițe. Turnarea gravitațională în matrițe permanente este o rută consacrată pentru multe piese din alamă.
FISS Oferă Mașini utilizate pentru Ambele Procese.
Indiferent dacă piesa se pretează turnării gravitaționale sau HPDC, FISS poate ajuta să treceți în revistă mașinile uzate potrivite și întrebările de clarificat înainte de a cumpăra.