
Înțelegerea matrițelor de turnare sub presiune: jumătăți fixe și mobile, ejectoare și glisiere
O matriță de turnare sub presiune este un instrument de precizie care modelează metalul lichid sub presiune. Elementele sale principale trebuie să funcționeze în mod coordonat: jumătatea fixă a matriței introduce metalul topit, jumătatea mobilă se deschide odată cu mașina, ejectoarele îndepărtează piesa turnată solidificată, iar glisoarele formează elementele care nu pot fi eliberate în direcția principală de deschidere. Înțelegerea acestor elemente este utilă și atunci când se alege o mașină de turnare sub presiune second-hand adecvată.
Care sunt componentele principale ale unei matrițe de turnare sub presiune?
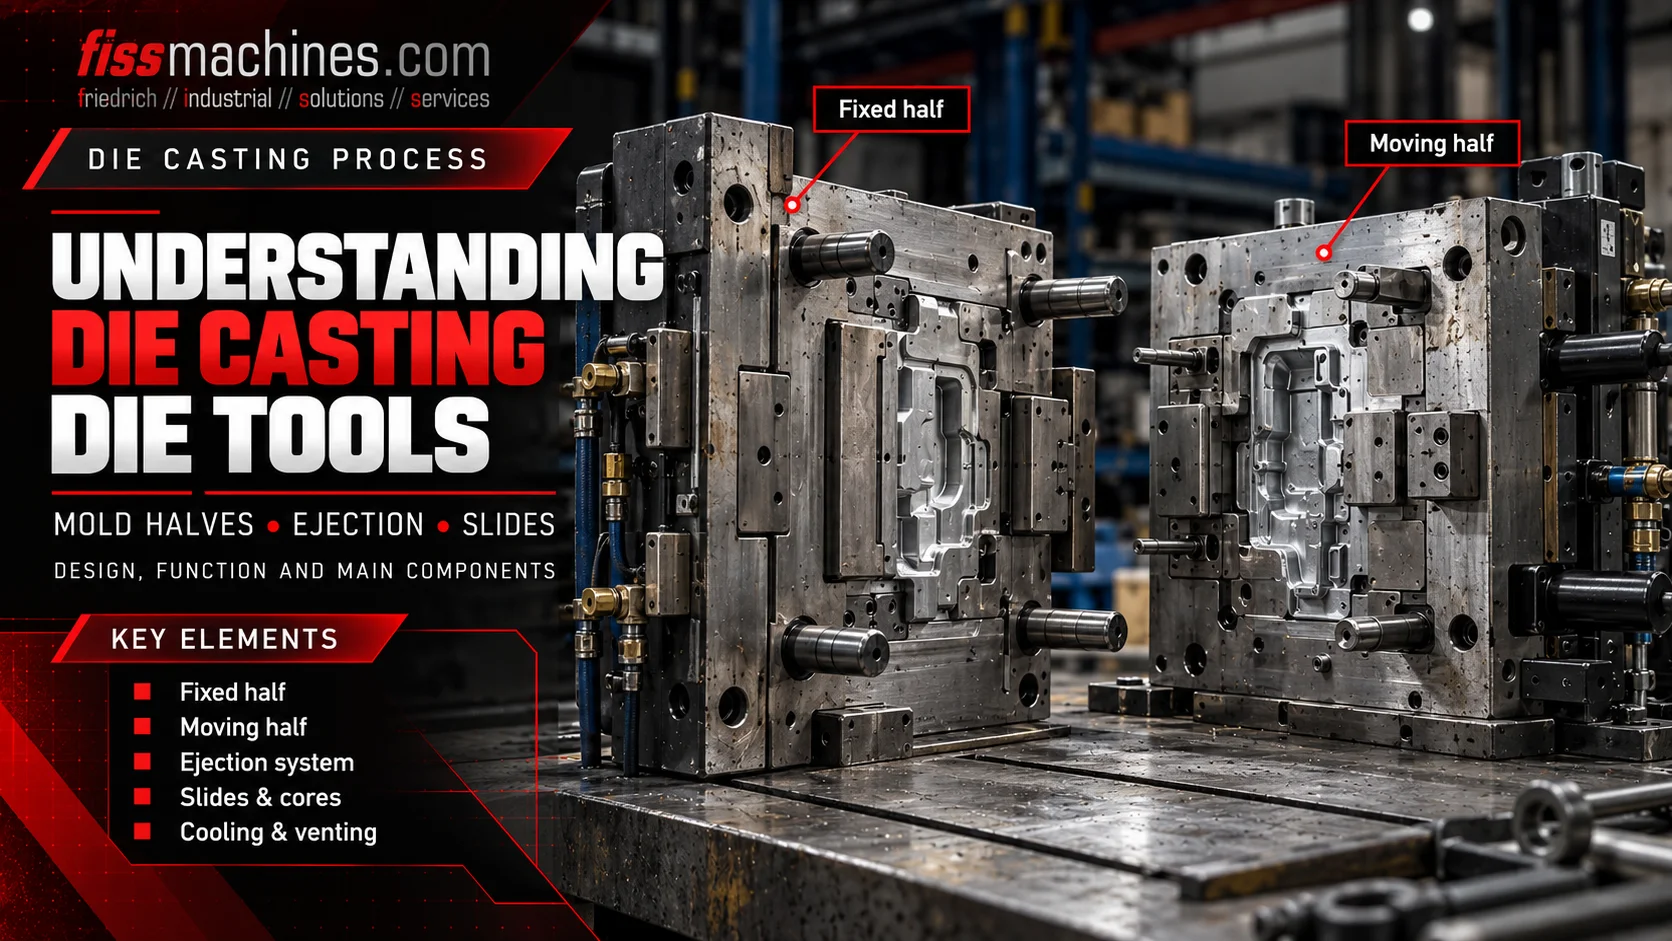
O matriță tipică de turnare sub presiune este alcătuită dintr-o jumătate fixă, situată pe partea de injecție, și o jumătate mobilă, situată pe partea ejectorului. Poate include, de asemenea, inserții de matriță, canale de turnare și guri de turnare, elemente de preaplin și de aerisire, circuite de răcire sau de control al temperaturii, pini de ejectare și glisiere acționate mecanic sau hidraulic. Dispunerea exactă depinde de conceptul piesei turnate și al matriței.
Cum funcționează împreună cele două jumătăți ale matriței
Jumătatea fixă a matriței este montată pe placa fixă a mașinii, pe partea de injecție. Jumătatea mobilă a matriței este montată pe placa mobilă și găzduiește, de obicei, sistemul de ejectare a piesei turnate. Ambele jumătăți se întâlnesc la suprafața de separare și sunt menținute închise de mașină în timpul injecției.
Cavitatea este formată din suprafețele profilate ale ambelor jumătăți și, acolo unde este necesar, din miezuri suplimentare și elemente mobile. Inserțiile matriței permit fabricarea, întreținerea sau înlocuirea separată a zonelor supuse unor solicitări mari sau a celor cu detalii complexe. Mașina deschide matrița după timpul necesar de solidificare; piesa turnată este apoi eliberată și scoasă.
Un desen tehnic trebuie să distingă suprafața orientată spre cavitate de partea posterioară a jumătății mobile. Știfturile de ejectare se apropie de obicei de piesa turnată din spatele inserției matriței de pe partea mobilă; acestea nu pătrund în matriță de-a lungul liniei de separare ca componente externe detașabile.
Ansamblul din partea de injecție
Montat pe placa fixă; include adesea zona de intrare a metalului și o parte din cavitate.
Ansamblu din partea ejectorului
Se deplasează în timpul deschiderii mașinii și conține, în general, sistemul de ejectare situat în spatele suprafeței de formare.
Interfață de închidere definită
Suprafețele de contact trebuie să se închidă cu precizie și să asigure reținerea controlată a metalului și ventilarea acestuia.
Modul în care știfturile și plăcile de ejectare eliberează piesa turnată
Odată ce matrița se deschide și toate glisierele relevante au fost retrase, piesa turnată trebuie separată de matriță. Ansamblul de ejectare este format, de obicei, din pini de ejectare susținuți de una sau mai multe plăci de ejectare, elemente de ghidare și un sistem de acționare sau cuplaj către mecanismul de ejectare al mașinii.
În timpul ejectării, plăcile deplasează pinii înainte prin orificiile corespunzătoare din jumătatea mobilă. Suprafețele pinilor exercită presiune asupra unor puncte selectate ale piesei turnate, distribuind forța în mod ideal fără a deteriora pereții subțiri sau suprafețele funcționale. Ulterior, sistemul revine la poziția inițială înainte de următoarea mișcare de închidere.
Printre problemele tipice se numără pinii blocați, lubrifierea insuficientă, ejectarea inegală sau urmele vizibile lăsate de pini. Aceste simptome necesită evaluarea temperaturii matriței, a alinierii, a jocului pinilor, a geometriei piesei turnate și a secvenței de funcționare, mai degrabă decât simpla creștere a forței de ejectare.
Când sunt necesare glisoarele și miezurile?
Caracteristici precum orificiile transversale, deschiderile laterale și subțierea nu pot fi întotdeauna eliberate de-a lungul direcției principale de deschidere a matriței. Miezurile mobile, denumite adesea glisiere sau glisiere de miez, sunt utilizate pentru a forma aceste geometrii.
În funcție de construcție, o glisieră poate fi acționată mecanic prin mișcarea matriței sau printr-un sistem de acționare hidraulic. Aceasta trebuie să ajungă în poziția de formare prevăzută înainte de turnare și să se retragă în punctul definit din secvența de deschidere și ejectare.
Uzura ghidajelor glisierelor, a suprafețelor de blocare sau a garniturilor de etanșare poate duce la abateri dimensionale, scurgeri sau blocarea matriței. Prin urmare, la selectarea unei mașini second-hand trebuie să se țină seama de circuitele hidraulice disponibile pentru extragerea miezurilor și de funcțiile de comandă ale mașinii.
Formează deschideri laterale
Creează o geometrie care, în caz contrar, ar împiedica eliberarea directă a piesei.
Controlează mișcarea
Limitează mișcarea și asigură o poziționare repetabilă.
Rezistă la presiune
Susține miezul împotriva forțelor care acționează în timpul turnării metalului.
Canale de turnare, guri de turnare, orificii de aerisire și circuite de control al temperaturii
Sistemul format din canale de turnare și porți ghidează metalul topit către cavitate. Proiectarea acestuia influențează comportamentul de umplere și cantitatea de material care va fi îndepărtată ulterior sub formă de canale de turnare și porți. Buzunarele de revărsare și orificiile de aerisire proiectate corect ajută la gestionarea fluxului și permit aerului și gazelor de proces să părăsească cavitatea.
Canalele de control al temperaturii din matriță circulă un mediu adecvat pentru a influența temperatura matriței și condițiile locale de solidificare. Pulverizarea externă a matriței completează, dar nu înlocuiește, controlul intern al temperaturii. Prezența unei cantități prea mari de reziduuri de agent de demulare poate, de asemenea, să afecteze performanța de ventilare.
Toate aceste elemente formează un proces interconectat: modificarea geometriei canalului de turnare, a aerisirii, a răcirii locale sau a condițiilor de pulverizare poate schimba rezultatul turnării. De aceea, matrița trebuie evaluată împreună cu parametrii de turnare ai acesteia, și nu ca o componentă mecanică izolată.
| Elementul matriței | Funcția principală | Verificare tipică |
|---|---|---|
| Canal de alimentare și canal de turnare | Turnarea directă în cavitate | Deteriorări, depuneri, eroziune și traseul prevăzut al fluxului |
| Supapă de supraplin și orificiu de aerisire | Gestionarea zonelor de umplere finală și eliminarea gazelor | Depuneri, obstrucții și uzură |
| Circuit de control al temperaturii | Controlul condițiilor termice locale | Etanșeitate, debit și conexiuni |
| Inserturi de formare | Realizarea geometriei necesare a piesei turnate | Fisuri, eroziune, uzură și aliniere |
O secvență simplificată de la închidere până la ejectare
Un ciclu coordonat de turnare sub presiune aduce, în mod normal, miezurile mobile în poziție, închide și blochează matrița, umple cavitatea și aplică condițiile necesare de menținere sau intensificare. După solidificare, miezurile sunt retrase conform necesităților, matrița se deschide, iar piesa turnată este ejectată și îndepărtată.
Ordinea exactă poate varia în funcție de mașină, matriță și aplicație. De exemplu, unele miezuri laterale se deplasează în momente diferite înainte, în timpul sau după deschidere. Dispozitivele de blocare asigură că mașina nu se închide atât timp cât ejectoarele, glisoarele, roboții sau uneltele de pulverizare se află într-o poziție nesigură.
- Verificați pozițiile glisierelor și miezurilor înainte de închidere
- Asigurați-vă că ejectoarele s-au retras înainte de următoarea turnare
- Verificați dacă unitățile de îndepărtare și de pulverizare au părăsit zona matriței
- Monitorizați temperaturile sculelor și debitul agentului de răcire
- Mențineți curate suprafețele de separare și elementele de aerisire
Ce trebuie să corespundă între matriță și mașina de turnare sub presiune?
În cazul schimbării mașinii sau al achiziționării unei mașini second-hand, dimensiunile și masa matriței sunt doar începutul. Dimensiunea plăcii de presare, distanța dintre barele de legătură, cursa de deschidere necesară, înălțimea matriței sau intervalul de grosime și cuplajul ejectorului trebuie să fie compatibile cu matrița propriu-zisă.
Mașina trebuie să dispună, de asemenea, de o forță de strângere suficientă pentru suprafața proiectată și presiunea de turnare, de o capacitate de turnare adecvată, de circuitele necesare de extragere a miezului și de racorduri de proces corespunzătoare. O clasă nominală a forței de strângere compatibilă nu dovedește, în sine, că o anumită matriță poate fi instalată.
FISS oferă mașini de turnare sub presiune cu cameră rece și cu cameră caldă, precum și sistemele de automatizare asociate. Disponibilitatea echipamentelor și compatibilitatea specifică a mașinii trebuie verificate întotdeauna în raport cu datele reale ale proiectului.
Întrebări frecvente despre matrițele de turnare sub presiune
Care este diferența dintre jumătatea fixă și cea mobilă a matriței?
Jumătatea fixă rămâne pe placa fixă, pe partea de injecție. Jumătatea mobilă se deschide odată cu placa mobilă și conține, de obicei, ansamblul de ejectare.
Unde sunt montați pinii de ejectare?
Într-o matriță tipică de turnare sub presiune, pinii de ejectare sunt susținuți de plăci de ejectare situate în spatele suprafețelor de formare ale părții mobile și trec prin orificii adaptate pentru a împinge piesa turnată în afară.
De ce se utilizează glisiere?
Glisierele și miezurile mobile formează găuri, subtaie și elemente laterale care nu pot fi eliberate în direcția principală de deschidere a matriței.
Fiecare matriță este echipată cu glisiere hidraulice?
Nu. Multe piese turnate pot fi eliberate fără miezuri mobile; alte matrițe utilizează mișcări mecanice, glisiere hidraulice sau o combinație a acestora.
Se poate instala o matriță pe orice mașină cu o forță de strângere adecvată?
Nu. Geometria plăcilor și a barelor de legătură, cursele de deschidere și de ejectare, capacitatea de turnare, racordurile pentru fluide, echipamentul de extragere a miezurilor și sistemele de comandă trebuie, de asemenea, să fie compatibile.
Căutați o mașină de turnare sub presiune potrivită?
FISS sprijină achiziționarea și vânzarea de mașini de turnare sub presiune second-hand și de celule complete de turnare. Comparați datele efective ale matriței și cerințele de producție cu echipamentele disponibile.
Vedeți mașinile de turnare sub presiune second-handBaze tehnice și surse
Bazele tehnice: Bührig-Polaczek, Michaeli și Spur (eds.), Handbuch Urformen, secțiunea 1.6.4, Carl Hanser Verlag. Informații privind categoriile de mașini și selecția tehnică oferite de FISS. Text original; nu au fost reproduse figuri protejate de drepturi de autor.