
Explicații privind defectele turnării sub presiune: porozitate, contracție, defecte de turnare la rece și bule
O piesă turnată sub presiune acceptabilă din punct de vedere vizual poate conține totuși pori, cavități de contracție sau imperfecțiuni locale. Unele defecte devin vizibile abia după prelucrarea CNC, expunerea la căldură sau un test de etanșeitate. Prin urmare, pentru a asigura o calitate constantă, nu este suficientă doar inspectarea suprafeței: pregătirea metalului, profilul jetului de turnare, ventilarea matriței, controlul temperaturii și starea echipamentului de turnare trebuie evaluate ca un proces integrat.
Care sunt cele mai frecvente defecte în turnarea sub presiune înmatrițată?
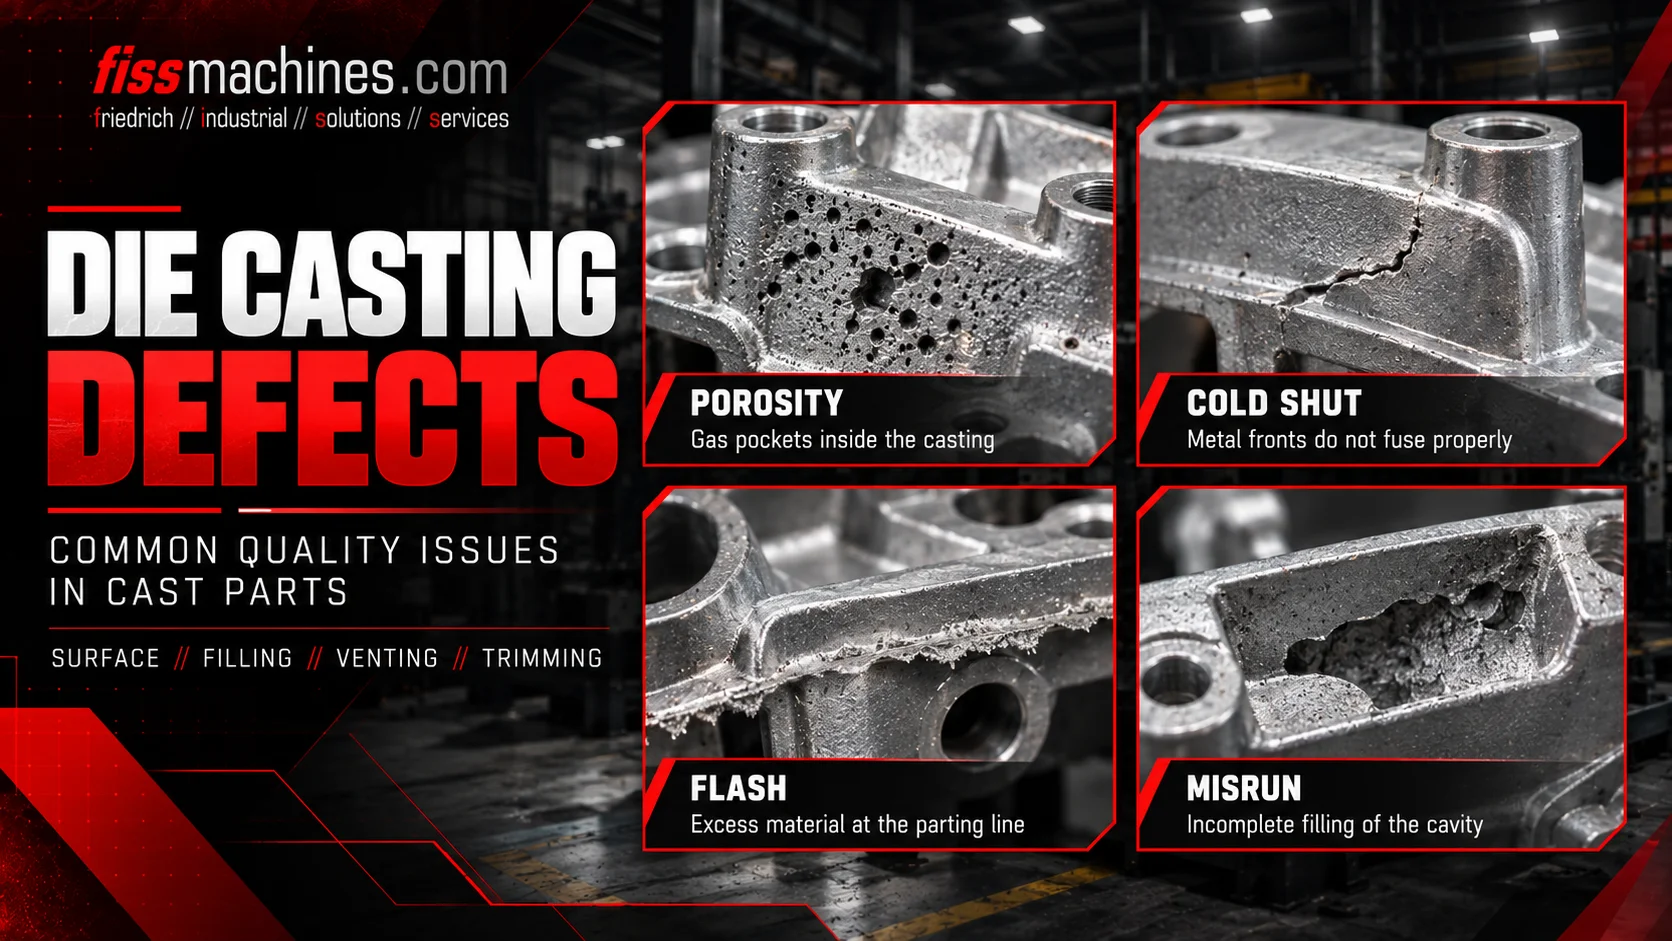
Printre grupurile importante de defecte se numără porozitatea gazoasă cauzată de gazele captive sau eliberate, porozitatea de contracție asociată cu contracția de solidificare, închiderile la rece în care fronturile de topitură nu se unesc corespunzător, turnările incomplete în care cavitatea nu este umplută complet și veziculele care pot deveni vizibile după încălzire. Apariția lor nu este întotdeauna suficientă pentru un diagnostic fiabil al cauzei principale.
De ce denumirea unui defect nu reprezintă încă un diagnostic
Același simptom vizual poate fi asociat cu cauze diferite. Un por poate fi cauzat de aerul prins în interior, de gazele eliberate de reziduuri, de tratarea topiturii sau de contracția volumetrică în timpul solidificării. De asemenea, în aceeași piesă turnată pot apărea mecanisme diferite.
Analiza cauzei principale trebuie să coreleze localizarea și morfologia unui defect cu curba de turnare, dispunerea canalelor de turnare și a orificiilor de aerisire, calitatea topiturii, temperatura matriței, rețeta de pulverizare și procesarea ulterioară. Reducerea tuturor defectelor la o singură setare de presiune sau temperatură duce la corecții nesigure.
| Defect | Observație tipică | Factori potențiali care contribuie la apariția defectului |
|---|---|---|
| Porozitate gazoasă | Goluri umplute cu gaz, uneori rotunjite | Antrenarea aerului, gazele de proces, ventilarea limitată sau gazele legate de topitură |
| Porozitate de contracție | Goluri asociate cu contracția în timpul solidificării | Puncte fierbinți, limitări de alimentare, transmiterea presiunii și traiectoria de solidificare |
| Închidere la rece | Cusătură sau linie la care se întâlnesc două fronturi metalice | Răcire prematură, pelicule de oxid și traiectorie de umplere nefavorabilă |
| Curgere defectuoasă | Partea neumplută a cavității | Fluiditate insuficientă sau condiții de umplere inadecvate |
| Bubă | Bubă proeminentă la suprafață, adesea după expunerea la căldură | Expansiunea gazului prins în interior, lângă suprafață |
Porozitatea gazoasă: de unde provine gazul captat?
În mașinile cu cameră rece, o mișcare inițială necorespunzătoare a pistonului poate genera valuri de topitură care se răstoarnă în manșonul de injecție și poate capta aer înainte ca metalul să ajungă la poartă. Aerul suplimentar din canalul de turnare și din cavitate trebuie să se elimine în timpul fazei de umplere, care este foarte scurtă.
Gazele se pot forma și atunci când reziduurile de agent de demulare sau de lubrifiant sunt încălzite. Obstrucționarea locală a orificiilor de aerisire poate crește cantitatea de gaz rămasă în piesă turnată. De asemenea, trebuie luate în considerare curățenia topiturii și conținutul de gaze dizolvate pentru aliajul prelucrat.
Sistemele de aerisire, cavitățile de preaplin și, acolo unde este cazul, asistența cu vid au rolul de a reduce captarea gazelor. Niciuna dintre acestea nu compensează automat un profil de umplere nefavorabil sau reziduurile excesive de pulverizare.
Prima fază controlată
Evitați valurile de topitură necorespunzătoare și captarea aerului asociată acestora.
Căi de evacuare a gazelor deschise
Verificați orificiile de evacuare, zonele de preaplin și interfețele de vid, acolo unde sunt instalate.
Aplicare repetabilă
Evitați reziduurile excesive și generarea necontrolată de gaze.
În ce fel cavitățile de contracție diferă de porii de gaz
Metalul lichid se contractă pe măsură ce se răcește și se solidifică. În cazul în care secvența de solidificare și transmiterea presiunii nu pot compensa această schimbare de volum, se pot forma goluri locale de contracție sau microporozitate.
În practică, distincția între porozitatea gazoasă și cea de contracție poate fi dificilă, mai ales atunci când mecanismele se suprapun. Forma și localizarea oferă indicii, dar nu pot dovedi originea. Poate fi necesară evaluarea metalografică, radiografia sau tomografia computerizată (CT), combinate cu analiza procesului.
Printre factorii importanți se numără temperatura matriței, grosimea secțiunii, punctele locale de supraîncălzire, înghețarea canalului de turnare, sincronizarea presiunii și proiectarea generală a umplerii. O setare mai mare a intensificării nu garantează, în sine, o îmbunătățire dacă presiunea nu poate fi transmisă către zona afectată.
Blocaje la turnare și defecte de turnare: fenomene înrudite, dar nu identice
O închidere la rece apare atunci când fluxurile de metal adiacente se întâlnesc fără a forma o legătură solidă. Aceasta poate apărea sub forma unei linii sau a unei cusături vizibile. Filmele de oxid, răcirea locală, precum și unghiul de întâlnire și viteza fronturilor metalice pot contribui la apariția acestui fenomen.
O umplere incompletă înseamnă că cavitatea nu a fost umplută complet; lipsește un colț, o nervură subțire sau o altă caracteristică. Printre factorii care pot contribui la acest fenomen se numără temperatura insuficientă a metalului, proiectarea necorespunzătoare a porții și a canalului de turnare, rezistența excesivă la curgere sau performanța insuficientă de umplere.
Măsura corectivă adecvată depinde de mecanismul real de umplere. Analizarea rezultatelor simulării, a temperaturilor matriței și a curbelor de injecție poate fi mai utilă decât ajustarea unui singur parametru al mașinii fără dovezi concrete.
Îmbinare incompletă
Cele două fronturi se întâlnesc, dar nu reușesc să se contopească într-o zonă continuă și solidă.
Umplere incompletă
Masa topită nu reușește să ajungă sau să umple întreaga cavitate.
Comparați dovezile
Corelați localizarea defectului cu direcția de curgere, temperatura și datele privind injecția.
De ce pot apărea bule după încălzire
Gazul captat aproape de suprafață se poate dilata în timpul încălzirii ulterioare și poate crea o zonă locală ridicată sau o bășică. Acest aspect este deosebit de relevant atunci când se planifică o post-prelucrare termică, deoarece piesele turnate sub presiune cu un nivel semnificativ de gaz captat pot fi nepotrivite pentru anumite condiții de tratament termic.
Riscul depinde de aliaj, de calitatea piesei turnate, de localizarea gazului, de temperatură și de istoricul procesului. Nu toate bășicile de suprafață au exact aceeași cauză, astfel încât o probă secționată și înregistrările relevante ale procesului pot ajuta la distingerea bășicilor cauzate de gaz de alte deteriorări ale suprafeței.
Măsurile preventive încep încă din etapele inițiale: umplerea controlată, aerisirea adecvată, un proces adaptat de aplicare a agentului de demulare și o temperatură stabilă a matriței.
Ce teste ajută la identificarea defectelor în mod fiabil?
Inspecția vizuală și verificările dimensionale sunt utile pentru defectele de suprafață, dar porozitatea internă necesită metode suplimentare. În funcție de componentă și de criteriile sale de acceptare, pot fi adecvate inspecția cu raze X, tomografia computerizată industrială, secționarea, metalografia, evaluarea densității sau testarea etanșeității.
Alegeți metoda de măsurare în funcție de cerința funcțională. O suprafață de etanșare, o zonă structurală și o piesă cu caracter estetic pot necesita criterii de acceptare diferite; a considera pur și simplu fiecare por ca fiind la fel de critic ar fi înșelător.
În cazul defectelor recurente, documentați poziția cavității, numărul de turnare, condițiile de temperatură, schimbările de operator și curbele mașinii. Corelarea acestor înregistrări este adesea mai informativă decât inspectarea pieselor respinse izolate.
- Localizați defectul pe un desen al piesei bine definit
- Clasificați dacă observația se referă la suprafață sau la interior
- Verificați manipularea materialului topit, dozarea și profilul de turnare
- Inspectați orificiile de aerisire ale matriței, canalele de preaplin și orice sistem de vid
- Verificați rețeta de pulverizare și starea termică a matriței
- Selectați o metodă de verificare adecvată pentru funcția solicitată
- Înregistrați acțiunile corective și comparați rezultatele măsurate
Cum afectează starea celulei de turnare consistența calității
Starea mașinii este importantă atunci când presiunea și viteza trebuie repetate de-a lungul a mii de cicluri. Componentele de injecție uzate, sistemul hidraulic instabil, echipamentele de control al temperaturii matriței care funcționează defectuos sau interfețele nesigure dintre dozare, pulverizare și extracție pot contribui la variabilitatea procesului.
Atunci când inspectați o mașină de turnare sub presiune second-hand sau o celulă completă, verificați sistemul de injecție și disponibilitatea înregistrărilor de proces, precum și forța nominală de strângere și capacitatea de turnare. FISS sprijină cumpărarea și vânzarea la nivel internațional a mașinilor de turnare second-hand și a echipamentelor de automatizare.
Întrebări frecvente despre defectele de turnare sub presiune
Porozitatea gazoasă și porozitatea de contracție sunt același lucru?
Nu. Porozitatea gazoasă este asociată cu gazele captive sau eliberate; porozitatea de contracție este legată de contracția de solidificare și de compensarea locală insuficientă. Pot apărea forme mixte.
Poate inspecția cu raze X să detecteze toate defectele?
Nicio metodă nu detectează toate defectele în toate condițiile. Detectabilitatea depinde de dimensiunea defectului, de localizare, de grosimea materialului și de metoda de inspecție.
De ce se formează defecte de sudură la rece?
Acestea pot apărea atunci când marginile metalice separate se întâlnesc fără o îmbinare solidă, de exemplu din cauza pierderii de temperatură, a peliculelor de oxid sau a unui model de curgere nefavorabil.
Creșterea presiunii de injecție elimină defectele de contracție?
Nu în mod automat. Efectul depinde de sincronizarea presiunii, de solidificarea porții de injecție, de alimentarea cu material și de condițiile termice locale.
Pot apărea bule după tratamentul termic?
Da. Gazele captive în apropierea suprafeței piesei turnate se pot dilata în timpul încălzirii și pot forma bule vizibile, în funcție de aliaj și de condițiile de prelucrare.
Evaluează-ți mașina de turnare sub presiune și cerințele procesului
FISS oferă mașini de turnare sub presiune second-hand, echipamente și celule complete de turnare. Pentru o selecție fiabilă, comparați cerințele procesului, starea sistemului de injecție și gradul de automatizare disponibil.
Descoperiți mașinile de turnare sub presiune second-handBaza tehnică și surse
Context tehnic: Handbuch Urformen, secțiunile 1.6.4.1.2 (umplere), 1.6.4.1.4 (aerisire) și 1.8 (calitate/simulare). Metodele de inspecție și îndrumările privind cauzele principale se încadrează în contextul general al ingineriei, nefiind un diagnostic neverificat. Text original.