
Calitatea aluminiului topit: degazare, filtrare și oxizi
O mașină de turnare sub presiune poate turna doar ceea ce îi furnizează atelierul de topire. Hidrogenul dizolvat , peliculele de oxizi și alte incluziuni se deplasează odată cu metalul în manșonul de turnare și ajung în piesa turnată. Prin urmare, topitura curată și bine tratată este o condiție prealabilă pentru rate reduse de rebut, piese etanșe și prelucrare, tratament termic sau sudare fiabile.
Ce determină calitatea topiturii de aluminiu?
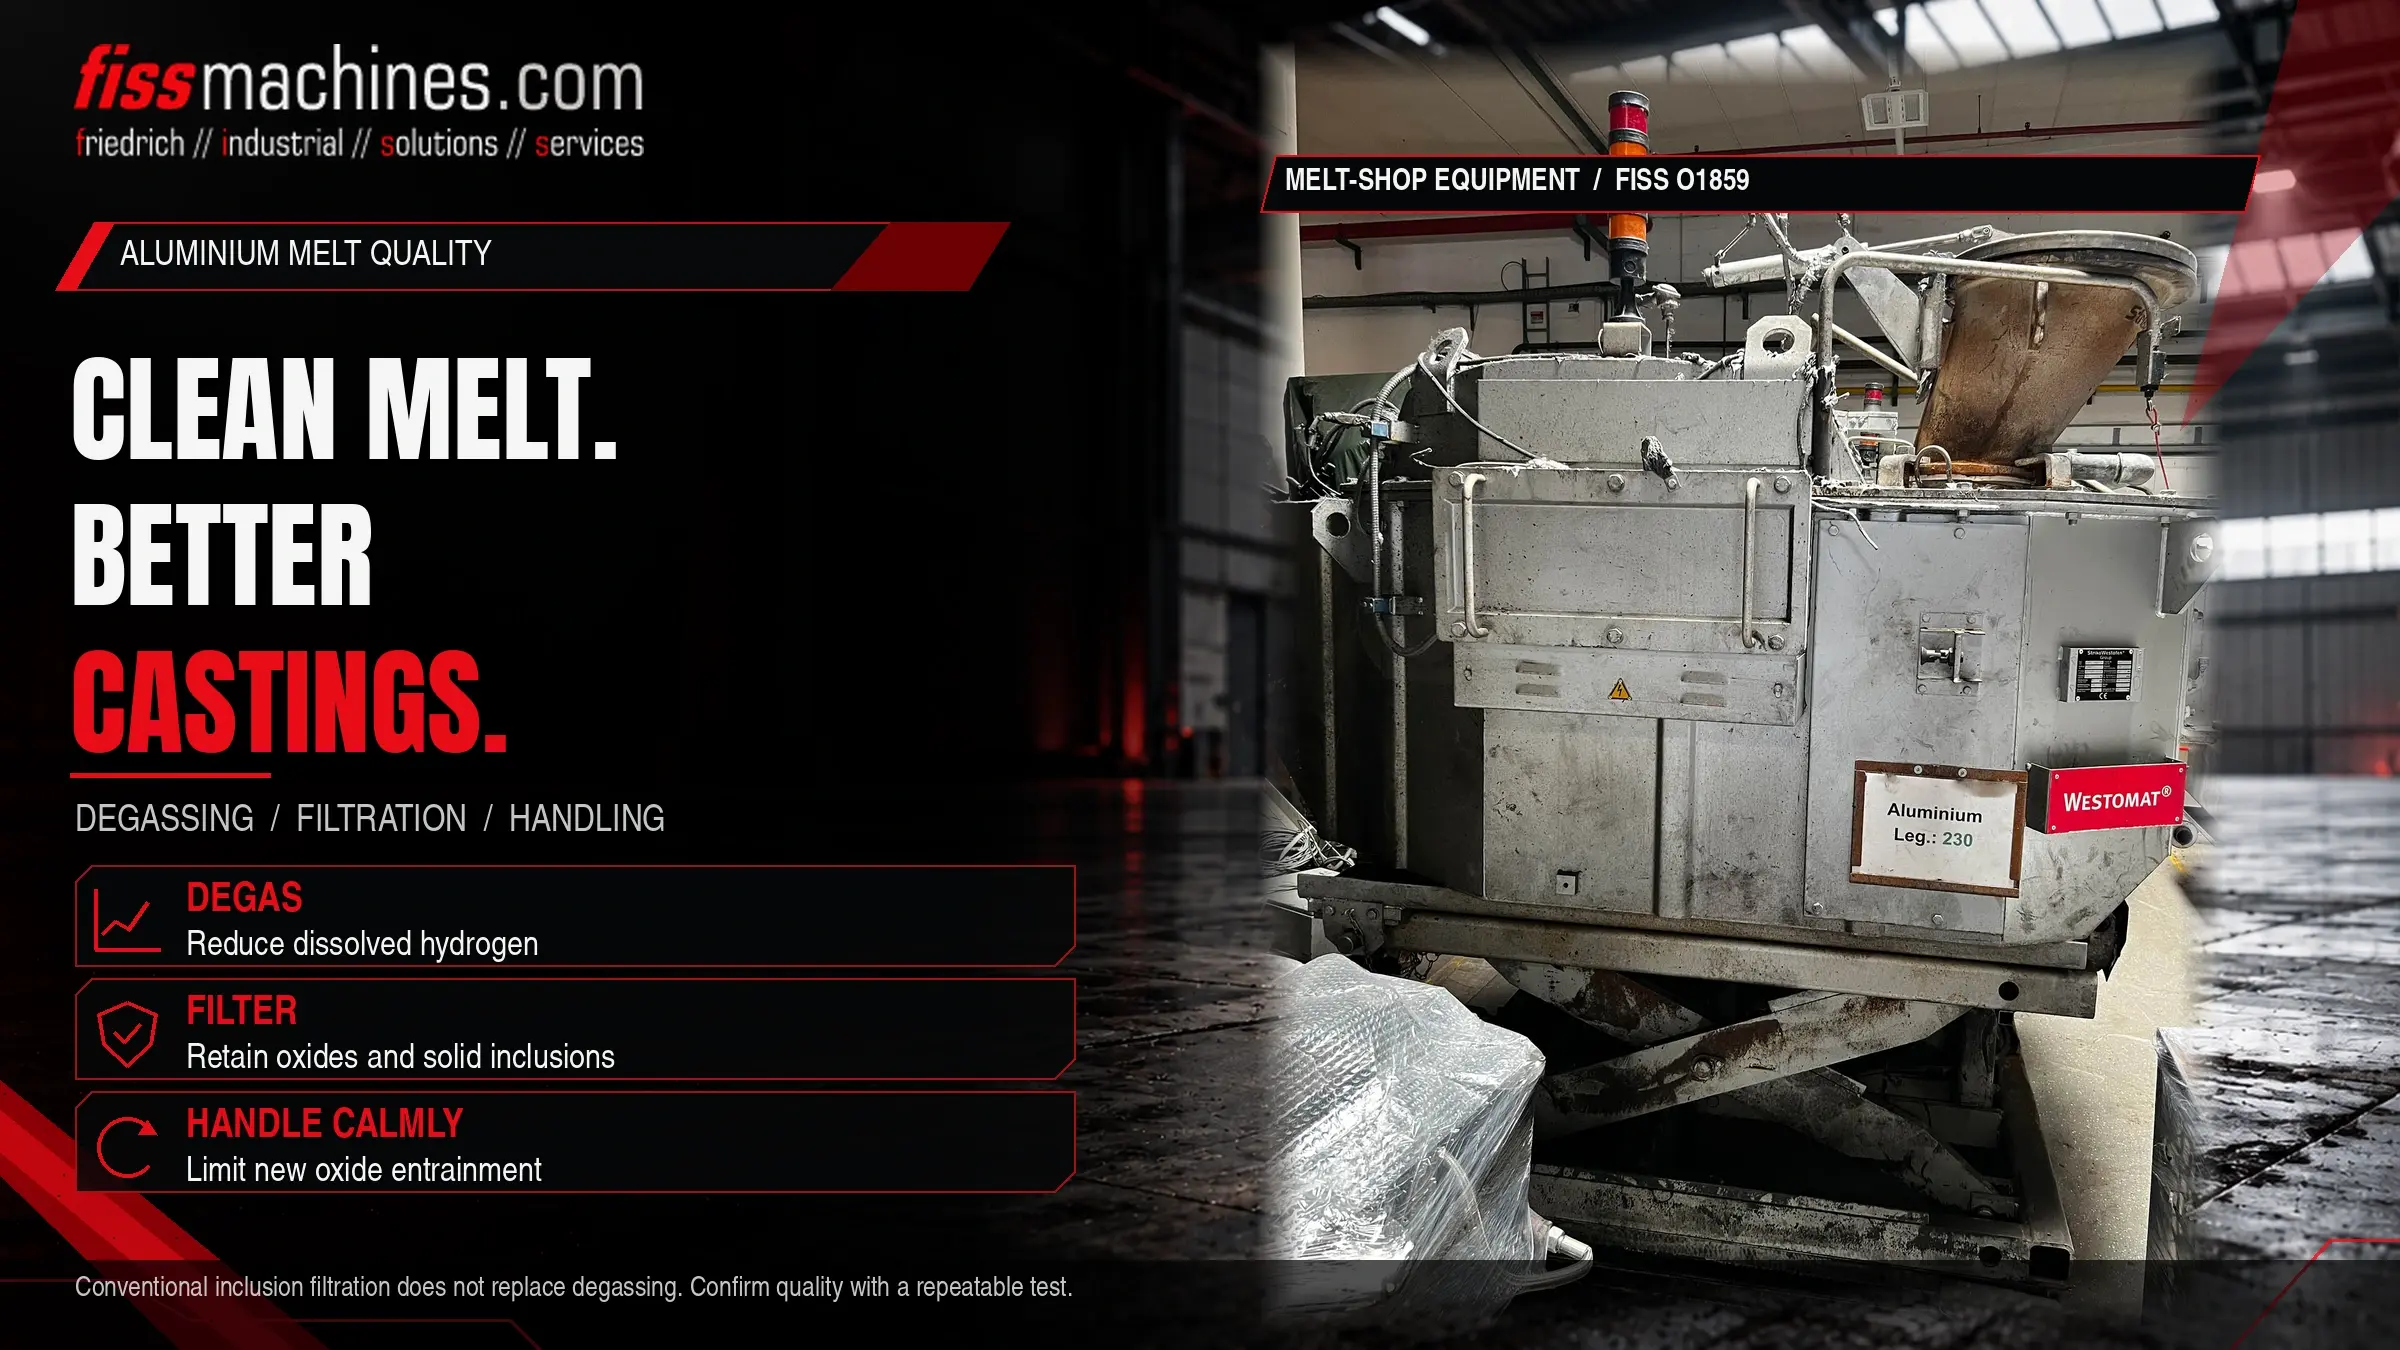
Trei factori sunt predominanți: hidrogenul dizolvat, care poate forma pori de gaz în timpul solidificării; oxizii și incluziunile, care slăbesc piesa turnată și perturbă curgerea; și controlul temperaturii, care le afectează pe ambele. Degazarea cu gaz inert reduce conținutul de hidrogen, filtrarea reține oxizii și particulele, iar manipularea atentă previne apariția unor noi contaminări.
Calitatea topiturii trebuie măsurată, nu presupusă. Testele simple efectuate în atelier fac vizibile modificările înainte ca acestea să se transforme în deșeuri.
Hidrogenul: contaminantul invizibil
Hidrogenul este singurul gaz care se dizolvă în cantități semnificative în aluminiul topit. Solubilitatea sa este mult mai mare în starea lichidă decât în cea solidă a metalului și crește odată cu temperatura. În timpul solidificării, excesul de hidrogen este eliminat și poate forma pori.
Principala sursă este umiditatea. Vaporii de apă reacționează cu aluminiul topit, formând oxid și eliberând hidrogen în topitură. Umiditatea provine din aerul umed, din materialul de încărcare umed sau contaminat, din uneltele, oalele de turnare și căptușelile refractare insuficient uscate, precum și din gazele de ardere din cuptoarele alimentate cu combustibil.
În turnarea sub presiune, o mare parte din porozitate este cauzată de aerul captat și de contracția de solidificare, mai degrabă decât de hidrogen. Gazul dizolvat rămâne totuși un factor important, în special pentru piesele care sunt tratate termic, sudate sau trebuie să fie etanșe la presiune, unde porii mici de gaz pot provoca formarea de bășici sau scurgeri.
Oxizi, zgură și alte incluziuni
Aluminiul topit este acoperit instantaneu de o peliculă subțire de oxid. Atâta timp cât aceasta rămâne la suprafață, este inofensivă. Când suprafața este ruptă de turnarea turbulentă, de o înălțime mare de cădere sau de agitare, peliculele de oxid sunt antrenate în masa topită. Aceste pelicule pot acționa ca fisuri în piesa turnată și ca nuclee pentru pori.
| Contaminant | Sursă tipică | Măsură de combatere |
|---|---|---|
| Hidrogen dizolvat | Umiditate din aer, încărcătură, unelte, materiale refractare, ardere | Încărcătură și unelte uscate, degazare cu gaz inert, temperatură controlată |
| Pele de oxid | Transfer turbulent, înălțime mare de cădere, retururi oxidate | Transfer calm, înălțimi mici de cădere, decantare, filtrare |
| Particule de materiale refractare | Căptușeli uzate sau deteriorate ale cuptorului și oalei de turnare | Întreținerea căptușelii, filtrare |
| Nămol (faze intermetalice) | Conținut ridicat de fier, mangan și crom, combinat cu o temperatură de menținere scăzută | Controlul aliajului, temperatura de menținere adaptată aliajului, curățarea regulată a cuptorului |
În cazul nămolului, se utilizează frecvent un factor empiric al nămolului ca indicator: Fe + 2 × Mn + 3 × Cr, fiecare în procente în greutate. Valoarea critică depinde de temperatura de menținere și trebuie convenită cu furnizorul aliajului.
Degazare: Eliminarea hidrogenului cu gaz inert
Cea mai comună metodă în turnătoriile de aluminiu este degazarea rotativă. Un rotor rotativ din grafit dispersează un gaz inert, de obicei argon sau azot, sub formă de bule fine. Hidrogenul se difuzează din topitură în bule și iese odată cu acestea la suprafață. Bulele ascendente transportă, de asemenea, oxizii în sus, de unde pot fi îndepărtați împreună cu zgura.
Pregătire
Preîncălziți rotorul și arborele, verificați uzura rotorului și aduceți topitura la temperatura de tratare.
Tratare
Puneți în funcțiune debitul de gaz, viteza rotorului și durata definite; evitați formarea unui vârtej care să atragă oxizii în topitură.
Îndepărtați spuma și verificați
Îndepărtați cu grijă zgura și confirmați rezultatul printr-un test de calitate a topiturii.
Utilizați imediat
Topitura tratată poate absorbi din nou hidrogen în timp, în special în condiții de umiditate.
Locul în care are loc degazarea depinde de configurația atelierului de topire: într-o căldare de transfer, într-o stație de tratare separată sau în cuptor. Rolurile diferitelor tipuri de cuptoare sunt explicate în articolul nostru Cuptor de dozare, de topire sau de menținere?
Filtrarea: reținerea oxizilor și a particulelor
Filtrele rețin mecanic peliculele de oxizi și particulele solide. Filtrele din spumă ceramică , clasificate în funcție de dimensiunea porilor, sunt utilizate pe scară largă în jgheaburi, la ieșirile cuptorului sau în cuptoarele de dozare. Un filtru mai fin reține incluziunile mai mici, dar prezintă o rezistență mai mare la curgere și se înfundă mai repede, astfel încât alegerea filtrului trebuie să corespundă debitului și intervalelor de schimbare.
Filtrarea nu îndepărtează hidrogenul dizolvat, iar degazarea singură nu îndepărtează toate incluziunile. Cele două tratamente se completează reciproc. Ambele sunt eficiente numai dacă metalul nu este contaminat din nou ulterior, de exemplu prin turnarea turbulentă în manșonul de turnare. Efectul condițiilor de umplere asupra porozității este abordat în articolul nostru despre umplerea matriței și vid.
Cum se testează calitatea topiturii
Testul la presiune redusă
O probă se solidifică la presiune atmosferică, iar a doua într-un vid definit. Gazele și oxizii determină proba din vid să formeze mai mulți pori și, prin urmare, să aibă o densitate mai mică. Indicele de densitate compară ambele valori.
Testele de incluziuni
Testele de rupere efectuate pe eșantioane simple fac vizibile peliculele de oxizi pe suprafața de rupere. Pentru o analiză mai detaliată, metodele de laborator cuantifică incluziunile dintr-un eșantion de metal filtrat.
Indicele de densitate [%] = (ρatm −ρvac) /ρatm × 100
ρatm = densitatea probei solidificate la presiune atmosferică ,ρvac = densitatea probei solidificate sub presiune redusă , ambele exprimate în g/cm³. Rezultatele sunt comparabile numai dacă dimensiunea probei, presiunea și procedura sunt identice.
Listă de verificare a calității topiturii pentru operațiunile zilnice
- Materialul de încărcare și retururile trebuie să fie uscate, curate și depozitate la adăpost
- Oalele, uneltele și skimmerele trebuie acoperite cu un strat protector și preîncălzite înainte de a intra în contact cu topitura
- Căptușelile cuptorului și oalelor de turnare trebuie inspectate pentru a depista eventualele deteriorări și depuneri
- Temperatura topiturii să se încadreze în intervalul definit pentru aliaj și proces
- Parametrii de degazare sunt documentați, iar starea rotorului este verificată
- Zgura este îndepărtată cu grijă, fără a amesteca oxizii înapoi în topitură
- Filtre selectate în funcție de capacitatea de producție și schimbate la intervale definite
- Transferul și turnarea se efectuează cu turbulențe reduse și de la înălțimi mici de cădere
- Se efectuează și se înregistrează periodic indicele de densitate sau un test comparabil
Întrebări frecvente
Este necesară degazarea în cazul turnării sub presiune?
Depinde de cerințele piesei. Pentru piesele care sunt tratate termic, sudate sau care trebuie să fie etanșe la presiune, conținutul controlat de hidrogen și topitura curată sunt, în general, importante. Nivelul necesar trebuie definit pentru fiecare produs.
Filtrarea înlocuiește degazarea?
Nu. Filtrele rețin incluziunile solide și peliculele de oxid, dar nu elimină hidrogenul dizolvat. Degazarea și filtrarea abordează probleme diferite.
De ce variază calitatea topiturii în funcție de condițiile meteorologice?
Umiditatea este o sursă de hidrogen. În zilele umede, topitura poate absorbi mai mult hidrogen prin contactul cu aerul, uneltele și materialele, motiv pentru care este utilă efectuarea unor teste periodice.
O temperatură mai ridicată a topiturii îmbunătățește calitatea?
Nu în mod automat. Temperaturile mai ridicate cresc solubilitatea hidrogenului și oxidarea. Temperatura trebuie să fie atât de ridicată cât o impune procesul, dar nu mai mult.
FISS oferă cuptoare second-hand de topire, menținere a temperaturii și dozare.
Calitatea constantă a topiturii începe cu o tehnologie adecvată a cuptoarelor. FISS oferă cuptoare second-hand pentru turnătorii și turnarea sub presiune și vă poate ajuta să evaluați ce echipament se potrivește aliajului, capacității de producție și configurației celulei dumneavoastră.