
Greutatea injecției și volumul de turnare: alegerea unității de injecție potrivite
Forța de strângere este, de obicei, prima valoare pe care oamenii o compară, dar o mașină de turnare sub presiune trebuie, de asemenea, să furnizeze cantitatea potrivită de metal la presiunea corectă la fiecare injecție. Greutatea injecției, diametrul pistonului, volumul manșonului de injecție și presiunea specifică de turnare sunt strâns legate între ele. Înțelegerea acestor relații ajută la evaluarea dacă o unitate de injecție se potrivește cu adevărat unei matrițe și unei piese.
Cum verificați dacă unitatea de injecție este suficient de mare?
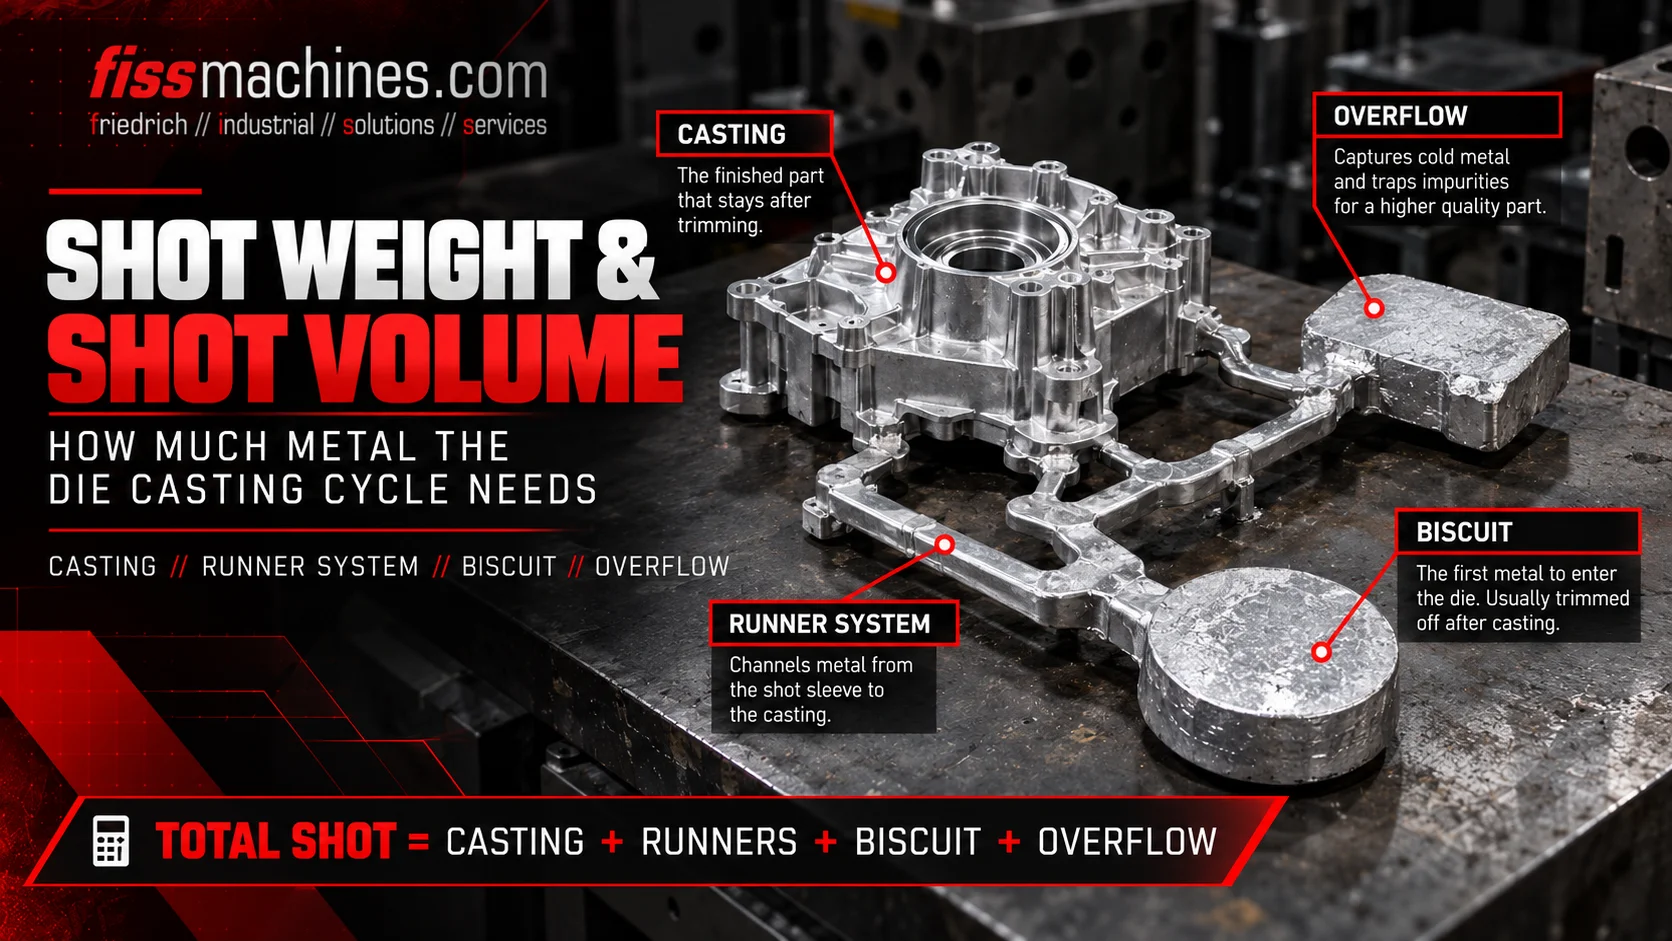
Sumați masa totală a turnării: toate piesele turnate, plus canalele de turnare, orificiile de turnare, canalele de revărsare și biscuitul. Convertiți această masă într-un volum de metal folosind densitatea aliajului lichid. Apoi comparați-o cu volumul util al manșonului de turnare pentru diametrul planificat al pistonului și verificați raportul de umplere rezultat și presiunea specifică de turnare pe care capătul de turnare o poate genera cu acel diametru.
Un piston prea mare reduce presiunea de turnare care poate fi atinsă; unul prea mic s-ar putea să nu rețină suficient metal. Alegerea corectă reprezintă un echilibru între cele două, confirmat de datele mașinii și de proiectarea matriței.
Ce anume face parte din greutatea turnării?
Greutatea turnării reprezintă masa totală a metalului injectat într-un singur ciclu, nu doar greutatea piesei turnate finite. În practică, sistemul de alimentare și canalele de revărsare pot reprezenta o parte substanțială din greutatea turnării, în special în cazul pieselor cu pereți subțiri sau al matrițelor cu mai multe cavități.
| Componentă | Funcție | Notă |
|---|---|---|
| Piese turnate | Piesele propriu-zise, una sau mai multe pe ciclu. | Utilizați greutatea brută înainte de prelucrare. |
| Canale de turnare și guri de turnare | Ghidarea metalului de la manșon la cavitate. | Sunt definite de proiectarea matriței. |
| Canale de revărsare și orificii de aerisire | Colectează metalul rece și oxidat și ajută la ventilarea cavității. | Adesea subestimate în calculele inițiale. |
| Biscuit | Metalul rămas în fața pistonului, care transmite presiunea. | Grosimea acestuia variază în funcție de precizia dozării. |
Mașinile cu cameră caldă nu au biscuit; materialul turnat este alimentat prin gâtul de gâscă și duză, iar canalul de turnare își ocupă locul în calcul.
Conversia greutății porției în volumul de metal
Manșonul de turnare conține un volum, nu o masă. Prin urmare, greutatea porției trebuie împărțită la densitatea aliajului în stare lichidă, care este mai mică decât densitatea piesei turnate solide. Pentru aliajele de aluminiu, densitatea lichidului în apropierea temperaturii de turnare este de aproximativ 2,3 până la 2,4 g/cm³; valoarea exactă trebuie preluată din datele referitoare la aliaj.
Vmetal = mshot / ρliquid
Vmetal în cm³, malibie în g, ρlichid în g/cm³. Ipoteză: se ia în considerare turnarea completă, inclusiv biscuitul, iar metalul este complet lichid în momentul turnării.
Fișele tehnice ale mașinilor menționează adesea o greutate maximă a turnării pentru fiecare diametru al pistonului . Verificați pe ce aliaj și pe ce condiții de referință se bazează aceste valori înainte de a le compara cu propriile calcule.
Gradul de umplere: cât de plin este manșonul de turnare?
Raportul de umplere descrie ce proporție din volumul util al manșonului de turnare este ocupată de metal după turnare. Acesta influențează puternic cantitatea de aer prezentă în manșon și comportamentul valului de metal în timpul primei faze lente a turnării.
Fill ratio = Vmetal / (Aplunger × Leff)
Unpiston = π × d² / 4 în cm² (d = diametrul pistonului în cm); Leff = lungimea utilă a manșonului, în cm, între fața pistonului în poziția inițială și capătul manșonului dinspre matriță.
Un raport de umplere scăzut lasă un volum mare de aer deasupra metalului, ceea ce face mai probabilă formarea de valuri și captarea aerului și necesită o turnare lentă, reglată cu atenție. Un raport de umplere foarte ridicat reduce volumul de aer, dar lasă o marjă mai mică pentru turnare și poate crește riscul de vărsare a metalului din orificiul de turnare. Valorile țintă adecvate depind de lungimea manșonului, de profilul de turnare lentă și de piesă, și trebuie validate în cadrul procesului. Modul în care fazele ulterioare de umplere afectează calitatea este explicat în articolul nostru despre umplerea matriței și vid.
Presiunea specifică de turnare și diametrul pistonului
Cilindrul de injecție exercită o forță. Presiunea care acționează asupra metalului rezultă din această forță împărțită la aria pistonului. La aceeași forță de injecție, un piston mai mic produce, prin urmare, o presiune specifică mai mare, dar reține o cantitate mai mică de metal.
p [bar] = 100 × Fshot [kN] / Aplunger [cm²]
Deoarece 1 kN/cm² este egal cu 100 bar. Pierderile datorate frecării și efectelor dinamice sunt neglijate în această relație simplificată.
Presiunea specifică determină, de asemenea, cerința privind forța de prindere, deoarece presiunea metalului acționează asupra ariei proiectate a piesei turnate și a sistemului de turnare. Prin urmare, capătul de turnare și unitatea de prindere trebuie evaluate întotdeauna împreună.
Un calcul simplificat
Cifrele de mai jos sunt ipotetice și au doar rol ilustrativ pentru această metodă. Ipoteze: o încărcătură de aluminiu de 3,5 kg (piese turnate, canale de turnare, surplusuri și biscuiți), densitatea lichidului 2,4 g/cm³, lungimea utilă a manșonului 50 cm și o forță de intensificare de 400 kN.
| Ø piston | Suprafața pistonului | Volumul manșonului | Raport de umplere | Presiune specifică |
|---|---|---|---|---|
| 70 mm | 38,5 cm² | 1.924 cm³ | aprox. 76 % | aprox. 1.040 bar |
| 80 mm | 50,3 cm² | 2.513 cm³ | aprox. 58 % | aprox. 800 bar |
Volumul metalului în ambele cazuri: 3.500 g / 2,4 g/cm³ ≈ 1.458 cm³. Comparația arată compromisul: pistonul mai mic asigură o presiune mai mare și un manșon mai plin, cel mai mare lasă o rezervă de volum mai mare la o presiune mai mică. Opțiunea potrivită pentru piesă depinde de cerințele de calitate ale acesteia și de proiectarea matriței.
Listă de verificare pentru evaluarea unei unități de injecție
- Greutatea totală a injecției determinată, inclusiv surplusurile și biscuitul
- Densitatea aliajului lichid preluată din datele aliajului, nu densitatea în stare solidă
- S-au identificat diametrele disponibile ale pistonului și manșoanele de turnare pentru mașină
- Lungimea utilă a manșonului a fost măsurată sau preluată din documentație
- Raportul de umplere a fost calculat pentru fiecare diametru de piston luat în considerare
- Forța de turnare și presiunea specifică rezultată au fost verificate în raport cu cerințele
- Forța de strângere verificată în funcție de presiunea rezultată și de aria proiectată
- Precizia de dozare a oalei de turnare sau a cuptorului este suficientă pentru a asigura o grosime constantă a semifabricatului
- Starea manșonului de injecție, a pistonului și a cilindrului de injecție este verificată la mașinile uzate
Dozarea uniformă este o condiție prealabilă pentru obținerea unor rapoarte de umplere repetabile. Diferențele dintre cuptoarele de dozare, de topire și de menținere a temperaturii sunt abordate în articolul nostru Cuptor de dozare, de topire sau de menținere a temperaturii?
Întrebări frecvente
Se poate modifica diametrul pistonului la o mașină existentă?
De multe ori da, în limitele specificate de producător. Manșonul de turnare, pistonul, sistemul de fixare a manșonului și, eventual, interfața cu matrița trebuie să fie compatibile. Verificați ce dimensiuni sunt aprobate pentru mașina respectivă.
De ce se folosește densitatea lichidului în locul densității solide?
Manșonul este umplut cu metal lichid, care ocupă un volum mai mare decât aceeași masă în formă solidă. Utilizarea densității solide ar subestima volumul necesar.
O unitate de injecție mai mare este întotdeauna alegerea mai sigură?
Nu neapărat. O unitate supradimensionată poate impune un raport de umplere redus sau un piston mai mare cu o presiune specifică mai mică. Scopul este o potrivire adecvată, nu valoarea maximă.
FISS vă ajută să comparați datele privind turnarea cu piesa dumneavoastră.
Trimiteți-ne greutatea turnării, aliajul și dimensiunile matriței piesei dumneavoastră. FISS poate verifica care dintre mașinile de turnare sub presiune cu cameră rece second-hand oferă o combinație adecvată de capacitate de turnare, dimensiuni ale pistonului și forță de strângere.