
Explicația turnării sub presiune redusă: proces, mașini și aplicații
Turnarea sub presiune redusă (LPDC) umple o matriță metalică permanentă de jos în sus, folosind presiunea gazului asupra suprafeței topiturii în locul unui piston cu mișcare rapidă. Rezultatul este o umplere lină, controlabilă și o piesă turnată care este alimentată cu metal în timp ce se solidifică. Acest lucru face ca procesul să fie o alegere obișnuită pentru jantele din aluminiu și alte piese relevante pentru siguranță sau etanșe la presiune . În ciuda denumirii similare, acesta funcționează foarte diferit de turnarea sub presiune înaltă, iar utilajele sunt, de asemenea, construite diferit.
Cum funcționează turnarea sub presiune scăzută?
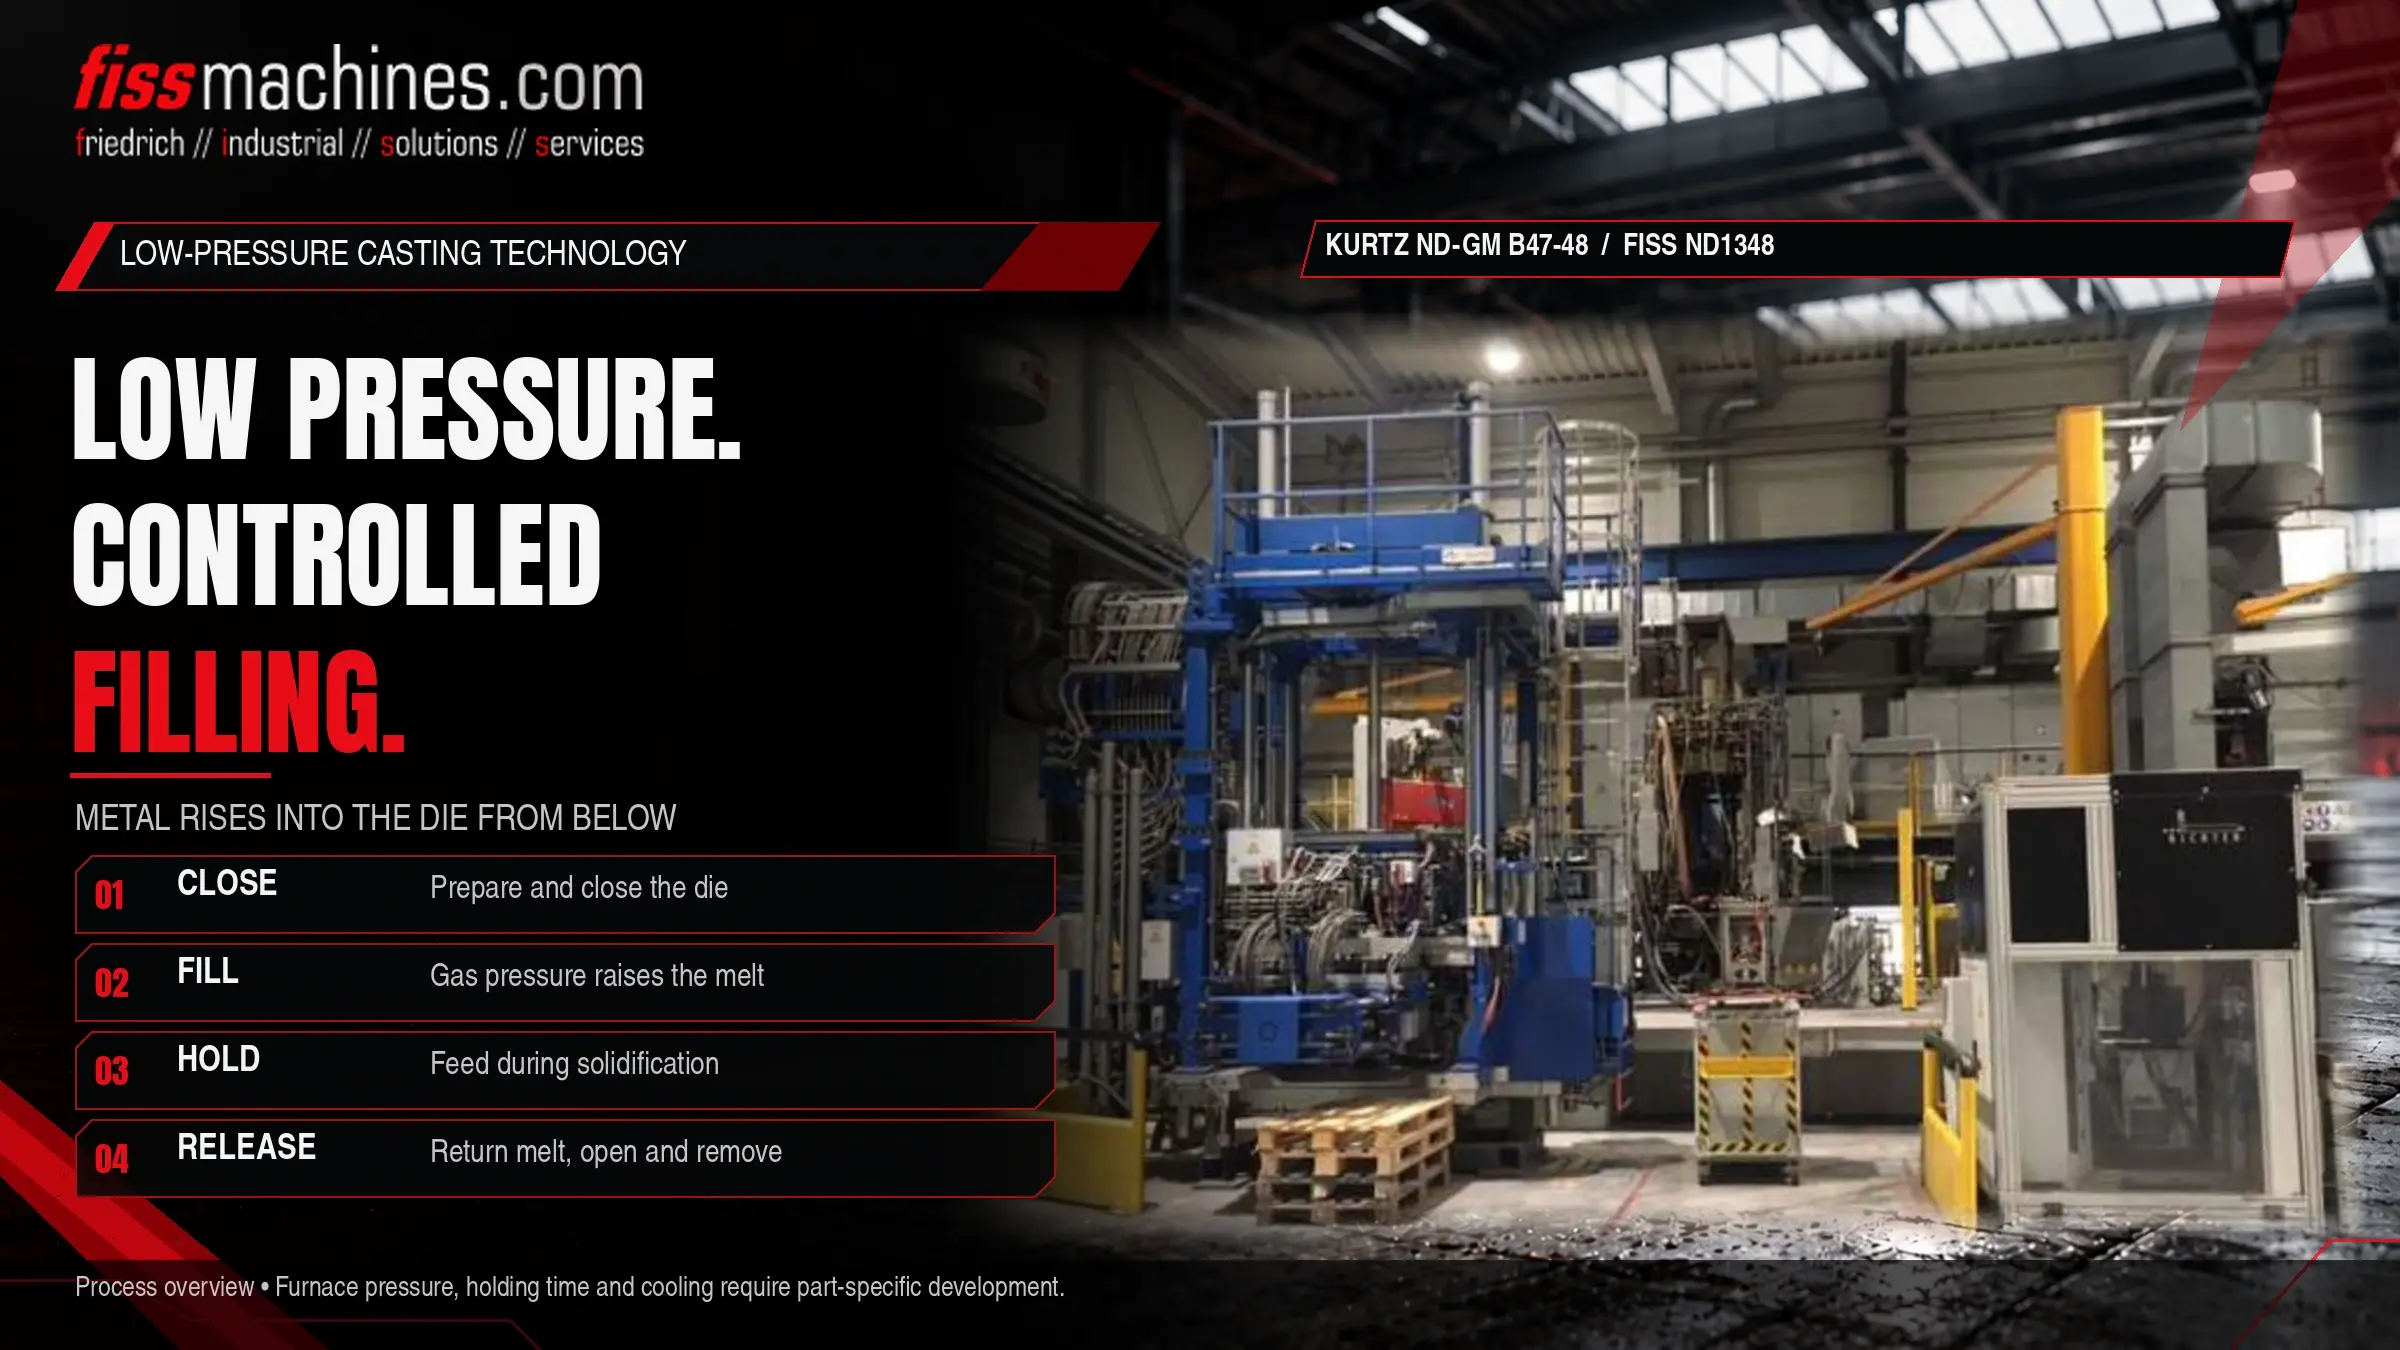
Un cuptor etanș conține metalul topit sub matriță. Când cuptorul este presurizat cu aer uscat sau cu un gaz inert, metalul topit urcă printr-un tub de alimentare în cavitatea matriței. Presiunea este menținută în timp ce piesa turnată se solidifică de sus în jos, astfel încât tubul de alimentare să continue să o alimenteze. După solidificare, presiunea este eliberată, metalul lichid din tub se scurge înapoi în cuptor, iar matrița se deschide.
În comparație cu turnarea sub presiune înaltă, umplerea este mult mai lentă, iar presiunea mult mai scăzută. Prin urmare, LPDC este potrivită pentru pereți de grosime medie până la groasă, miezuri de nisip și piese care vor fi tratate termic, în timp ce HPDC este alegerea potrivită pentru pereți subțiri și cicluri foarte scurte.
Ciclul de joasă presiune pas cu pas
Închiderea matriței
Matrița, de obicei prevăzută cu inserții metalice și adesea cu miezuri de nisip pentru geometria internă, este închisă deasupra cuptorului.
Ridicare și umplere
Presiunea gazului din cuptor crește urmând o curbă controlată. Metalul urcă prin tubul de alimentare și umple cavitatea de jos în sus, deplasând aerul către orificiile de evacuare cu o turbulență relativ redusă.
Menținerea presiunii și solidificarea
Presiunea este crescută și menținută. Răcirea matriței este organizată astfel încât piesa turnată să se solidifice începând din zonele cele mai îndepărtate de canalul de turnare și continuând spre acesta, care este alimentat cu metal lichid prin tubul de alimentare.
Eliberarea presiunii și scoaterea piesei
Odată ce zona canalului de turnare s-a solidificat, presiunea este eliberată, iar metalul lichid rămas se întoarce în cuptor. Matrița se deschide, iar piesa turnată este scoasă, de obicei cu ajutorul unui dispozitiv de extracție.
În procesul LPDC, calitatea este controlată prin curba timp-presiune a cuptorului și prin răcirea matriței. Valorile reale ale presiunii depind de înălțimea piesei, aliaj, proiectarea matriței și mașină și sunt stabilite în timpul dezvoltării procesului.
Componentele principale ale unui aparat de turnare sub presiune scăzută
Cuptor de menținere etanș la gaz, situat sub matriță, prevăzut cu capac, garnituri de etanșare și dispozitiv de realimentare.
Face legătura între topitură și matriță; este realizat din materiale rezistente la aliajul topit și se înlocuiește periodic.
Jumătățile matriței și glisoarele laterale sunt acționate de cilindri hidraulici; forțele de prindere sunt mult mai mici decât cele ale mașinilor HPDC.
Sistem de control al presiunii, plus circuite de răcire cu aer și/sau apă pentru solidificarea direcțională.
Multe instalații sunt construite sub formă de celule cu mai multe mașini, o zonă centrală de topire și transportul metalului către cuptoare. Cuptorul de menținere este reumplut între cicluri sau la intervale regulate, astfel încât tratarea topiturii în amonte este la fel de importantă ca în orice alt proces de turnare a aluminiului. O prezentare generală a tipurilor de cuptoare utilizate în turnătorii poate fi găsită în categoria cuptoare second-hand.
Turnarea sub presiune scăzută versus turnarea sub presiune ridicată
Ambele procese utilizează matrițe permanente din oțel, dar umplerea și alimentarea piesei turnate se realizează în moduri fundamental diferite. Tabelul le compară din punct de vedere calitativ; valorile reale depind de piesă și de instalație.
| Criteriu | Turnarea sub presiune scăzută | Turnarea sub presiune înaltă |
|---|---|---|
| Umplere | De jos, prin tubul de alimentare, lent și controlat | Injectat cu pistonul la viteză mare prin canalele de turnare |
| Presiune asupra metalului | Presiune scăzută a gazului la suprafața materialului topit | Presiune hidraulică ridicată transmisă de piston |
| Alimentare în timpul solidificării | Prin tubul de alimentare sub presiune de menținere | Prin presiune de intensificare, limitată de solidificarea timpurie a canalului de turnare |
| Grosimea peretelui | Pereți de grosime medie până la groasă | Sunt posibile pereți subțiri |
| Miezuri | Sunt posibile miezuri din nisip pentru forme interne complexe | În principal miezuri metalice și glisiere |
| Tratament termic | Utilizat frecvent | Limitat pentru piesele HPDC convenționale din cauza gazului captat |
| Durata ciclului | Relativ lung | Scurt |
| Aliaje tipice | În principal aluminiu, dar și magneziu | Aluminiu, zinc, magneziu |
O variantă demnă de menționat este turnarea sub contrapresiune, în care camera matriței este, de asemenea, presurizată, iar umplerea este determinată de diferența de presiune. Aceasta este utilizată în cazul în care este necesar un control și mai mare asupra solidificării. Aplicații
Unde se utilizează turnarea sub presiune redusă
Cea mai cunoscută aplicație o reprezintă jantele auto din aluminiu, unde umplerea simetrică începând din centru și posibilitatea tratării termice sunt esențiale. Alte piese tipice includ capete de cilindru cu miezuri de nisip, componente ale șasiului și ale suspensiei, precum și carcase care trebuie să fie etanșe la presiune. În general, se ia în considerare tehnologia LPDC atunci când o piesă combină o grosime medie a pereților, cerințe privind integritatea sau proprietățile mecanice și volume de producție în serie care justifică utilizarea matrițelor permanente, dar nu neapărat randamentul oferit de tehnologia HPDC.
Când LPDC nu este, de obicei, prima alegere
Carcasele cu pereți foarte subțiri, cu suprafață mare și volume ridicate sunt de obicei mai bine realizate prin turnare sub presiune la cald. Aliajele de zinc sunt prelucrate în principal prin turnare sub presiune în cameră caldă. Compararea tipurilor de mașini HPDC este abordată în Cameră rece sau cameră caldă?
Ce trebuie verificat la o mașină de turnare la joasă presiune second-hand
Se aplică multe aspecte cunoscute de la alte mașini de turnare, cum ar fi sistemul hidraulic, ghidajele și documentația. LPDC adaugă câteva aspecte specifice. Cuptorul trebuie să fie etanș la gaz; scurgerile de la garnitura capacului sau de la corpul cuptorului afectează direct curba de presiune. Starea căptușelii refractare determină cât de curând va fi necesară o reînnoire a căptușelii. Sistemul de control al presiunii trebuie verificat din punct de vedere al funcționalității și al disponibilității pieselor de schimb. Și întrucât cuptorul este un recipient sub presiune, cerințele de inspecție aplicabile la noul amplasament trebuie clarificate înainte de punerea în funcțiune.
Listă de verificare: Este LPDC potrivit pentru piesă și este mașina adecvată?
- Grosimea peretelui și dimensiunea piesei se pretează unui proces de umplere lent, de jos în sus
- S-a evaluat necesitatea utilizării miezurilor de nisip sau a tratamentului termic
- Producția necesară comparativ cu timpii de ciclu realizabili
- Dimensiunile și înălțimea matriței compatibile cu unitatea de prindere
- Capacitatea cuptorului și metoda de reumplere adecvate pentru secvența de turnare
- Etanșeitatea cuptorului, garniturile capacului și starea materialului refractar au fost verificate
- Tipul tubului de alimentare, disponibilitatea și procedura de schimbare cunoscute
- Circuitele de control al presiunii și de răcire funcționale și documentate
- Cerințele de inspecție pentru cuptorul sub presiune au fost clarificate la fața locului
Întrebări frecvente
Turnarea sub presiune joasă este un tip de turnare sub presiune înaltă?
Nu. Ambele utilizează matrițe permanente, dar turnarea sub presiune scăzută (LPDC) umple de jos cu gaz care exercită presiune asupra materialului topit, în timp ce turnarea sub presiune înaltă (HPDC) injectează metalul cu un piston la viteză și presiune ridicate. Mașinile, matrițele și intervalele de proces sunt diferite.
De ce piesele turnate prin tehnologia LPDC sunt adesea supuse tratamentului termic?
Umplerea lentă reține puțin aer, astfel încât piesele turnate pot fi, de obicei, tratate prin soluție și maturate pentru a îmbunătăți proprietățile mecanice. În cazul HPDC convențional, gazul reținut poate provoca formarea de bule în timpul unui astfel de tratament.
Ce rol are tubul de alimentare și cât durează acesta?
Acesta transportă metalul din cuptor în matriță și alimentează piesa turnată în timpul solidificării. Durata sa de viață depinde de material, aliaj, temperatură și modul de manipulare, astfel încât este considerat o piesă supusă uzurii.
Poate o mașină de turnare la joasă presiune să toarne aliaje diferite?
Este utilizată în principal pentru aluminiu. Schimbarea aliajelor necesită atenție la contaminarea cuptorului, compatibilitatea tubului de alimentare și acoperirea matriței și trebuie convenită cu responsabilul de proces.
FISS oferă mașini de turnare la presiune joasă second-hand.
Spuneți-ne detalii despre piesa dvs., aliajul utilizat și obiectivul de producție. FISS poate analiza dacă turnarea la presiune joasă este potrivită și care dintre mașinile și cuptoarele disponibile s-ar potrivi aplicației dvs.