
Înțelegerea curbelor de turnare: Monitorizarea procesului în turnarea sub presiune
Fiecare turnare efectuată pe o mașină modernă de turnare sub presiune lasă o urmă: poziția pistonului, viteza pistonului și presiunea hidraulică înregistrate pe parcursul câtorva fracțiuni de secundă. Interpretate corect, aceste curbe de turnare arată dacă mașina a repetat secvența prevăzută, unde a deviat și care componentă ar putea fi responsabilă. Ele reprezintă unul dintre cele mai utile instrumente de diagnosticare din turnătorie, cu condiția ca datele să fie fiabile și ca persoanele care le interpretează să știe cum arată o situație normală.
Ce vă spune o curbă de turnare?
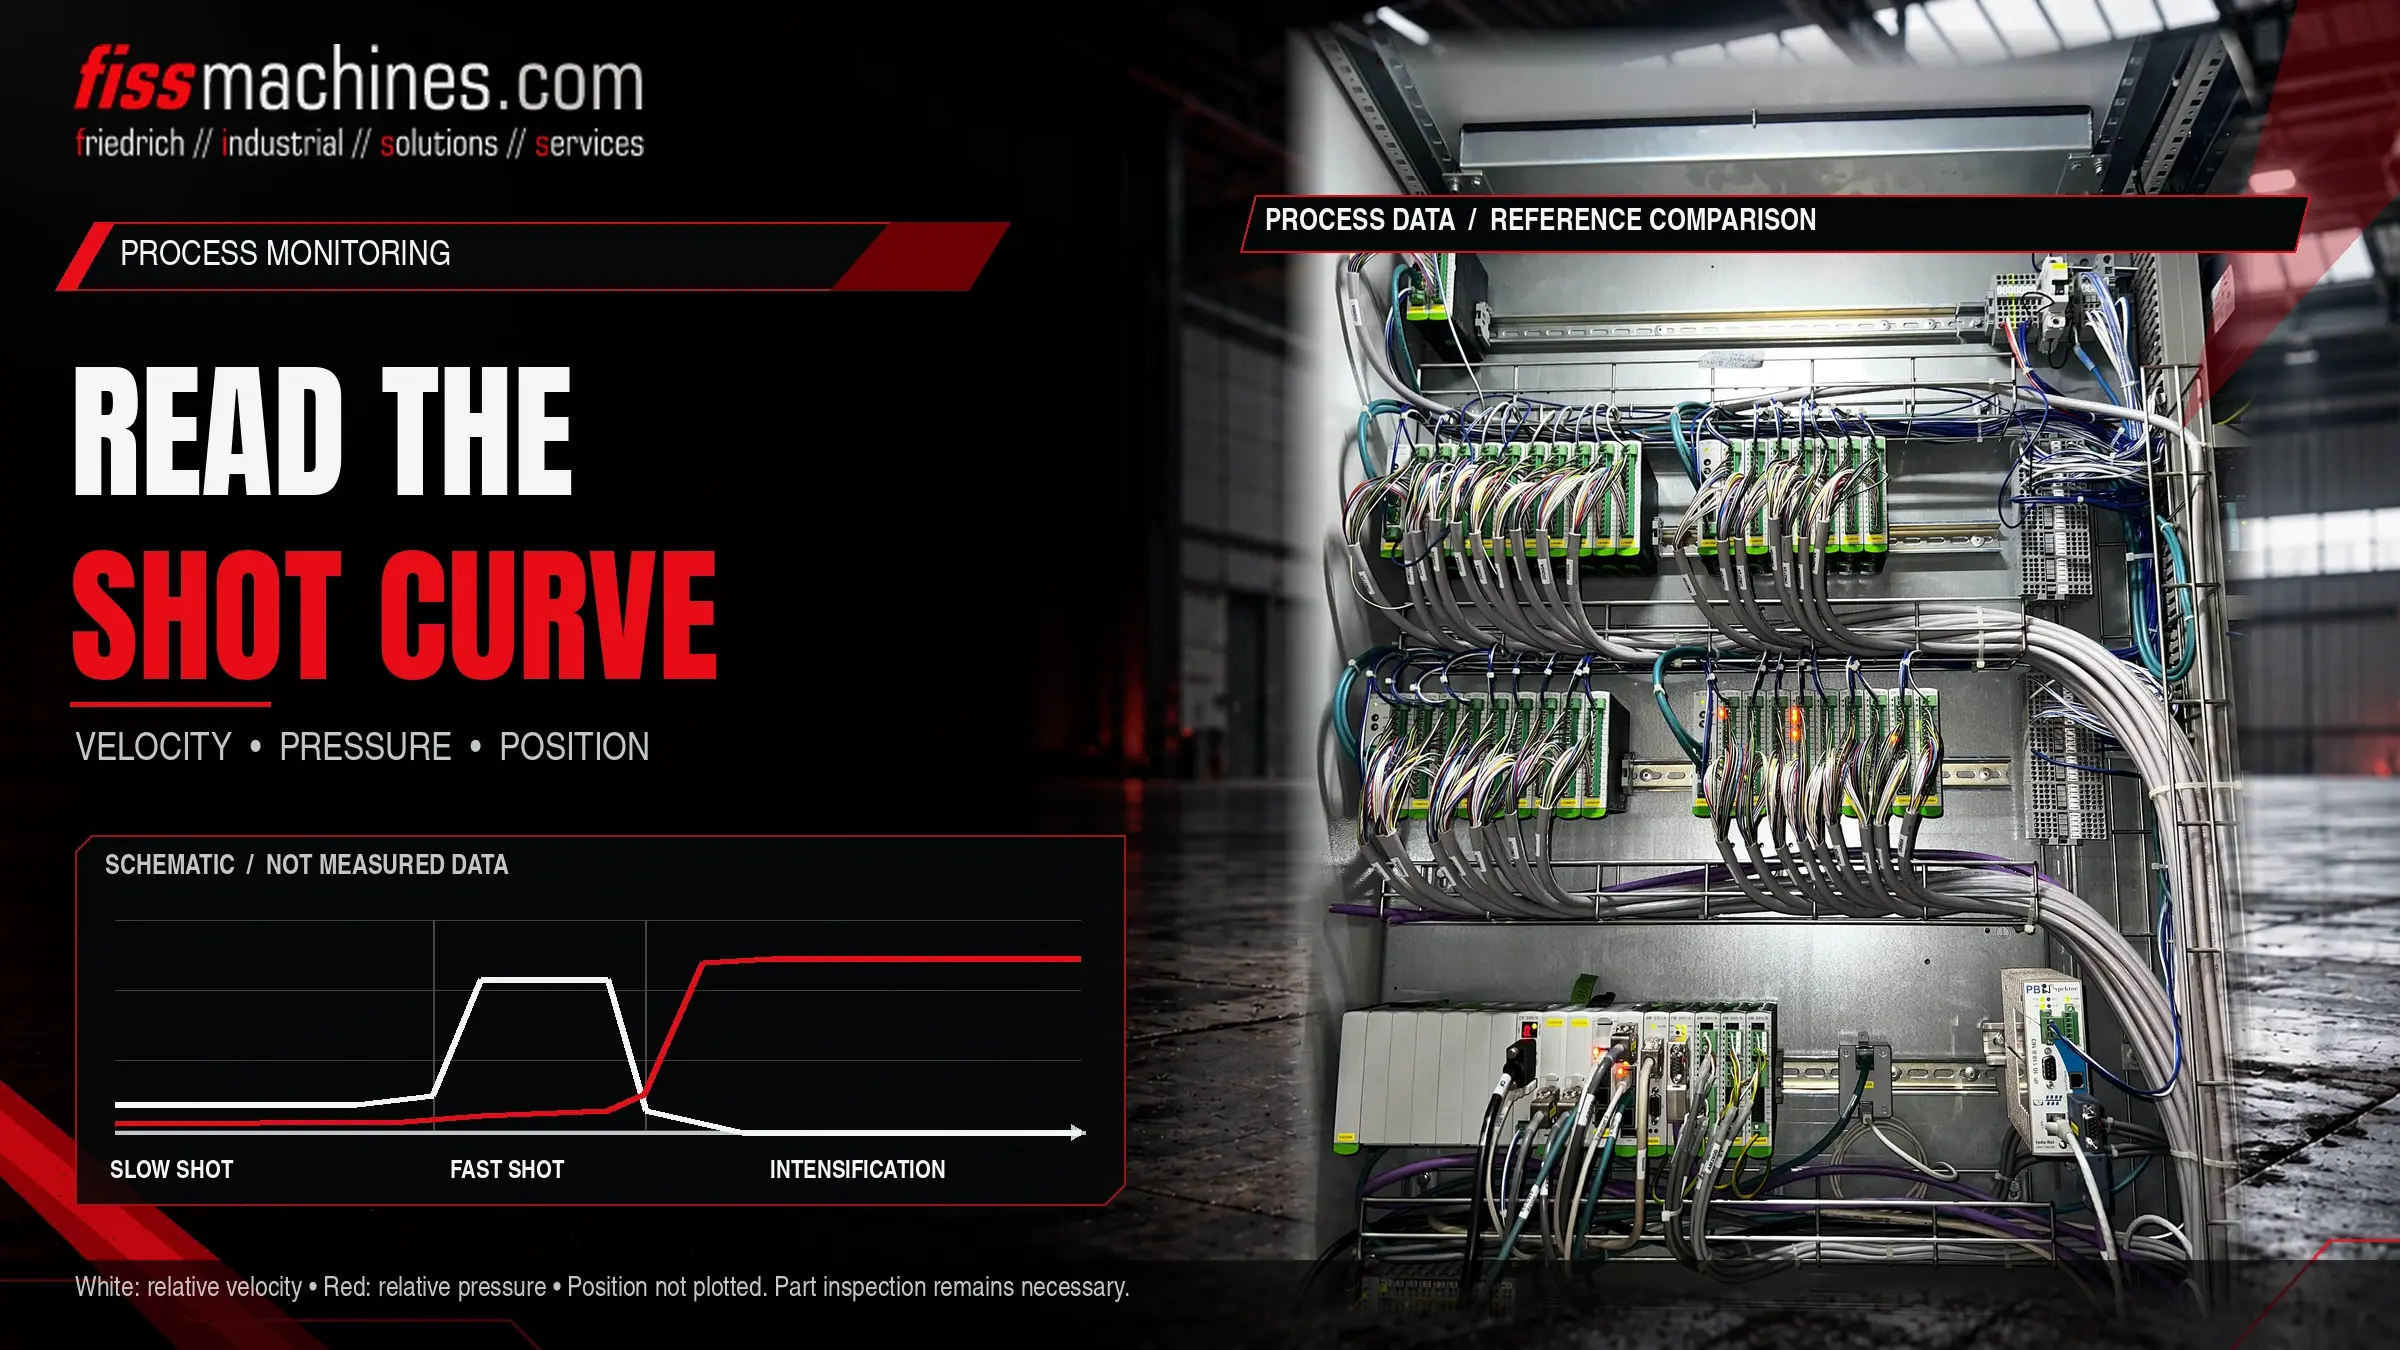
O curbă de turnare reprezintă grafic cursa pistonului, viteza pistonului și presiunea în funcție de timp sau de cursă pentru o singură turnare. Comparată cu o injecție de referință cunoscută ca fiind bună, aceasta evidențiază abaterile din faza lentă, trecerea la faza rapidă a injecției, viteza din faza rapidă, creșterea presiunii în timpul intensificării și poziția finală a pistonului.
O curbă nu dovedește că o piesă turnată este bună. Ea arată dacă mașina s-a comportat conform așteptărilor; dacă acest comportament produce piese de calitate trebuie încă confirmat prin inspecția pieselor turnate.
Ce semnale alcătuiesc o curbă de turnare?
Setul exact de canale depinde de mașină și de sistemul său de control, dar majoritatea sistemelor înregistrează un nucleu similar. Unele valori sunt măsurate direct, altele sunt calculate. Este important să știi care sunt cele măsurate direct și care sunt cele calculate atunci când o curbă pare ciudată.
| Semnal | Sursă | Ce indică | Limitări |
|---|---|---|---|
| Poziția pistonului | Transductor de poziție liniară pe cilindrul de injecție | Cursa în funcție de timp, punctul de comutare, poziția finală | Montarea și calibrarea trebuie să fie corecte |
| Viteza pistonului | Se calculează de obicei pe baza semnalului de poziție | Profil de injecție lentă, viteză de injecție rapidă, decelerare | Sunt sensibile la rata de eșantionare și la filtrare |
| Presiunea hidraulică | Traductoare de presiune pe cilindrul de injecție (pe partea pistonului și a tijei) | Rezistență în timpul umplerii, acumulare de intensificare | Răspunsul senzorului și poziția acestuia pe circuit afectează curba de măsurare |
| Presiunea metalică | Calculată pe baza presiunilor hidraulice și a raporturilor de suprafață | Presiunea aproximativă care acționează asupra metalului | Valoare calculată; frecarea și pierderile dinamice nu sunt incluse |
| Presiunea acumulatorului | Transductor pe circuitul acumulatorului, acolo unde este montat | Energie disponibilă pentru declanșare rapidă și intensificare | Nu este înregistrată pe fiecare mașină |
Multe celule stochează, de asemenea, valori unice pentru fiecare injecție, pe lângă curbe, cum ar fi viteza de injecție rapidă, poziția de comutare, timpul de creștere a intensificării, poziția finală a pistonului și durata ciclului. Aceste valori fac vizibile tendințele pe parcursul a sute de injecții, fără a fi necesară deschiderea fiecărei curbe.
Citirea unei curbe de injecție pas cu pas
Principiile fizice ale fazelor de umplere, inclusiv motivul pentru care injecția lentă trebuie să împingă aerul în fața metalului și de ce sunt importante ventilarea și vidul, sunt explicate în articolul nostru despre umplerea matriței și vid. Aici ne concentrăm asupra elementelor care trebuie analizate în datele înregistrate.
Poziția inițială și faza lentă
Verificați dacă pistonul pornește din aceeași poziție și accelerează lin. O curbă de viteză neuniformă în faza lentă poate indica comportamentul supapei, frecarea în manșon sau un volum de turnare variabil.
Trecerea la turnarea rapidă
Comparați poziția cursei în care viteza crește brusc cu valoarea setată. O comutare decalată modifică cantitatea de metal care se află deja în sistemul de turnare atunci când începe faza rapidă.
Viteza injecției rapide și frânarea
Analizați nivelul, stabilitatea și sfârșitul fazei rapide. Vârfurile de presiune de la sfârșitul umplerii sunt adesea legate de comportamentul de frânare la sfârșitul injecției și pot solicita matrița și mașina.
Intensificarea și poziția finală
Evaluați cât de repede crește presiunea odată ce cavitatea este plină și dacă aceasta rămâne stabilă. Poziția finală a pistonului indică lungimea biscuitului și, prin urmare, cât de uniformă a fost dozarea.
Abateri tipice și cauze posibile
Tabelul de mai jos prezintă tiparele frecvente. Cauzele sunt ipoteze care trebuie investigate, nu diagnostice automate; mai multe dintre ele pot fi valabile simultan, iar același tipar poate avea origini diferite pe mașini diferite.
| Model | Cauze posibile | Verificări inițiale |
|---|---|---|
| Poziția finală variază de la o injecție la alta | Dozare inconsecventă, metalul se solidifică în manșon | Sistemul de dozare, oala de turnare sau cuptorul, temperatura manșonului |
| Viteza de turnare rapidă mai mică decât cea setată | Încărcare redusă a acumulatorului, răspunsul supapei, frecare crescută | Presiunea acumulatorului și preîncărcarea, supapele, uzura pistonului și a manșonului |
| Creștere lentă a intensificării | Probleme cu multiplicatorul sau supapele, scurgere internă, preîncărcare cu gaz | Circuitul intensificatorului, garniturile, starea acumulatorului |
| Scăderea presiunii în timpul pauzei | Scurgeri interne, bavuri metalice la linia de separare | Garnituri de cilindru, supape de reținere, blocarea matriței și linia de separare |
| Curbă de viteză zgomotoasă sau neregulată | Probleme cu senzorul sau cablajul, setări agresive de filtrare, piston blocat | Transductor, cablaj, setări de date, lubrifierea pistonului |
Înainte de a modifica setările procesului din cauza unei curbe neobișnuite, asigurați-vă că senzorul, montarea acestuia și setările de înregistrare sunt corecte. Un traductor slăbit poate imita în mod convingător o defecțiune mecanică.
Elaborarea unei strategii practice de monitorizare
Imagini de referință și benzi de toleranță
Monitorizarea începe cu o referință definită: curbe și valori individuale provenite dintr-o rulare stabilă care a produs piese aprobate de controlul de calitate. Benzile de toleranță în jurul valorilor cheie permit celulei să semnaleze automat ciclii care prezintă abateri . Benzile prea înguste generează alarme false și sunt repede ignorate; benzile prea largi permit ca abaterile reale să treacă neobservate.
Corelarea datelor de ciclu cu piesele
Valoarea datelor privind turnările crește semnificativ atunci când fiecare turnare poate fi corelată cu piesa turnată pe care a generat-o, de exemplu prin intermediul unui contor de turnări sau al marcării piesei. Piesele cu abateri pot fi apoi sortate, iar rezultatele inspecției pot fi corelate cu datele de proces de-a lungul timpului. Modul în care sortarea, marcarea și manipularea se integrează într-o celulă este prezentat în articolul nostru despre automatizarea celulei de turnare sub presiune.
Monitorizarea versus controlul în buclă închisă
Înregistrarea curbelor nu este același lucru cu controlul acestora. Multe mașini execută ciclu cu poziții prestabilite ale supapelor și înregistrează rezultatul; altele ajustează ciclu în timp real pe parcursul fiecărei curse. Ambele pot fi monitorizate, dar dispersia așteptată și semnificația unei abateri diferă.
Curbele de injecție la evaluarea unei mașini second-hand
Curbele stocate din timpul producției pot constitui dovezi valoroase privind modul în care s-a comportat sfârșitul cursului înainte ca mașina să fie oprită. Atunci când sunt disponibile, solicitați curbe din diferite perioade, nu doar un singur exemplu. Dacă acestea nu sunt disponibile, o probă de funcționare sub supraveghere, acolo unde este posibil în condiții de siguranță, permite înregistrarea curbelor la fața locului. Mașinile mai vechi pot să nu dispună deloc de un sistem de monitorizare a tirului; în acest caz, montarea ulterioară a unui astfel de sistem este adesea posibilă, dar senzorii, integrarea sistemului de control și efortul necesar trebuie evaluate în prealabil.
Listă de verificare pentru monitorizarea fiabilă a injecțiilor
- Transductoarele de poziție și de presiune sunt identificate, montate în siguranță și calibrate
- Să fie clar care canale sunt măsurate și care sunt calculate
- Rata de eșantionare și filtrarea sunt documentate și menținute constante
- Cicluri de referință definite pe baza unei serii de piese aprobate
- Intervale de toleranță stabilite pentru valorile cheie individuale și revizuite periodic
- Datele de ciclu sunt corelate cu piesele sau, cel puțin, cu ora și contorul de cicluri
- Presiunile acumulatorului și preîncărcarea sunt incluse în rutinele de întreținere
- Responsabilități definite: cine verifică alarmele și cine poate modifica setările
- Modificările curbei după întreținere, comparate cu referința anterioară
Întrebări frecvente
Presiunea metalului indicată pe curbă reprezintă presiunea reală din cavitate?
De obicei, nu exact. Aceasta este calculată, de regulă, pe baza presiunilor hidraulice și a suprafețelor cilindrilor, astfel încât frecarea și efectele dinamice nu sunt incluse, iar presiunea din cavitate depinde, de asemenea, de canalul de turnare și de solidificare. Considerați-o ca o valoare comparativă între ciclurile de turnare.
Pot curbele de turnare să înlocuiască inspecția cu raze X sau alte metode de inspecție a pieselor?
Nu. Acestea arată dacă mașina și-a repetat secvența. Porozitatea sau alte defecte pot proveni și de la matriță, de la topitură sau de la temperatura matriței, aspecte pe care o curbă de turnare nu le surprinde.
Cât de des trebuie actualizate curbele de referință?
Ori de câte ori se modifică matrița, manșonul de turnare, pistonul sau setările relevante și după o întreținere majoră. Păstrați vechea referință, astfel încât modificările să rămână trasabile.
Poate fi echipată o mașină mai veche cu un sistem de monitorizare a injecțiilor?
În multe cazuri, da, folosind senzori de modernizare și un sistem separat de înregistrare sau un sistem de control actualizat. Fezabilitatea depinde de proiectarea hidraulică, de spațiul de montare și de modul în care vor fi utilizate datele.
FISS oferă asistență pentru evaluarea și întreținerea utilajelor.
Fie că analizați capătul de injecție al unei mașini cu cameră rece second-hand, fie că planificați o inspecție a propriului echipament, FISS poate discuta cu dumneavoastră datele disponibile și pașii tehnici următori.