
Durata ciclului de turnare sub presiune: identificarea punctelor de blocaj și îmbunătățirea secvențelor
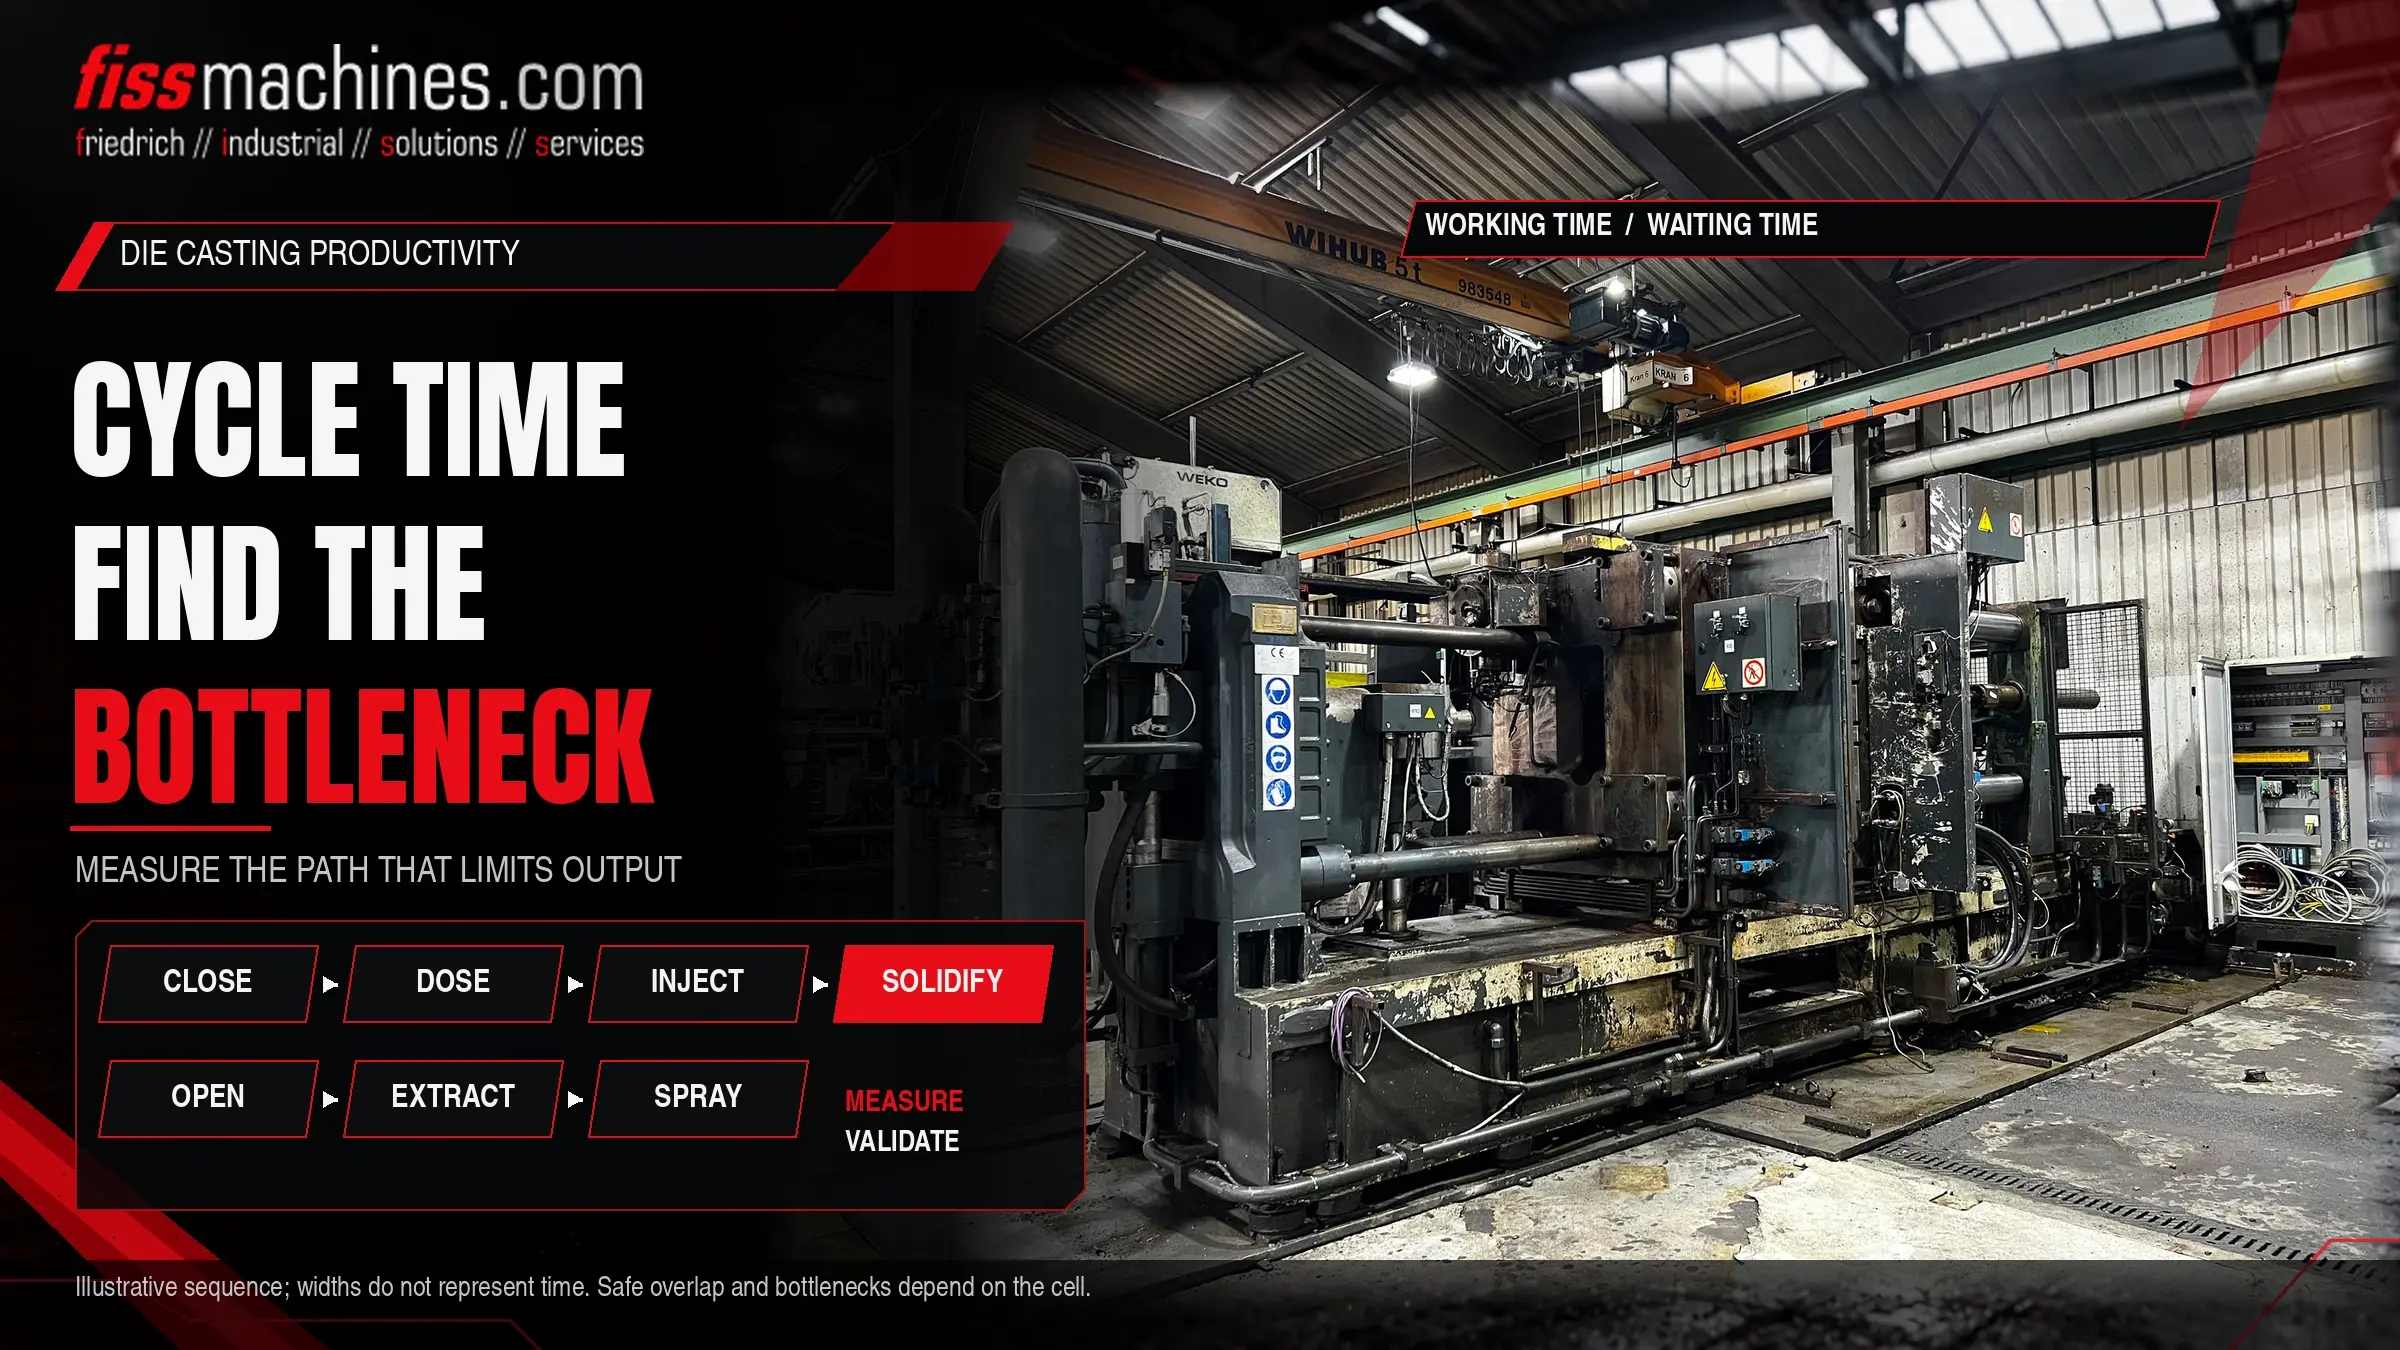
Durata ciclului unei celule de turnare sub presiune determină numărul de piese care pot fi produse într-un schimb și, prin urmare, costul real al unei ore de funcționare a mașinii. Cu toate acestea, cifra afișată pe ecranul mașinii rareori explică unde se pierde timpul. Închiderea matriței, dozarea, turnarea, solidificarea, deschiderea, extragerea, pulverizarea și manipularea concurează toate pentru aceleași secunde. Identificarea etapei care limitează efectiv producția și scurtarea acesteia fără a afecta calitatea reprezintă o sarcină sistematică, mai degrabă decât o simplă accelerare a tuturor setărilor.
Cum se identifică punctul de blocaj într-un ciclu de turnare sub presiune?
Împărțiți ciclul în etapele sale individuale, măsurați durata fiecăreia pe parcursul mai multor turnări și marcați care etape se derulează secvențial și care se derulează în paralel. Punctul de blocaj este etapa de pe calea secvențială, adică calea critică, care durează cel mai mult sau prezintă cele mai mari variații. Numai scurtarea acelei etape reduce durata ciclului; accelerarea etapelor paralele nu schimbă nimic.
Timpul de solidificare este adesea cel mai mare obstacol, dar este legat de calitatea piesei și de temperatura matriței. Câștigurile sunt de obicei mai ușor de identificat în timpii de așteptare, în secvențele de manipulare și de pulverizare.
Din ce constă un ciclu de turnare sub presiune
Ordinea exactă depinde de tipul mașinii, de piesă și de gradul de automatizare, dar o celulă cu cameră rece parcurge de obicei pașii de mai jos. În cazul mașinilor cu cameră caldă, dozarea este înlocuită de umplerea cu gât de gâscă, ceea ce scurtează considerabil acea parte a secvenței.
| Element | Factori principali | Pârghii tipice | Riscul în cazul scurtării neglijente |
|---|---|---|---|
| Închiderea și blocarea matriței | Cursa platoului, profilul de viteză, faza de protecție a matriței | Cursă optimizată și tranziții de viteză | Protecția matriței este mai puțin eficientă, se produc impacturi asupra matriței |
| Dozare și turnare | Deplasarea oalei de turnare sau a cuptorului de dozare, greutatea porției | Începeți dozarea mai devreme, în paralel cu închiderea matriței, acolo unde este sigur | Metalul se răcește în manșon, biscuitul este neuniform |
| Turnare și intensificare | Cerințele de proces ale piesei | De obicei foarte puține; nu reprezintă un punct de blocaj tipic | Efect direct asupra umplerii și porozității |
| Solidificare (matriță închisă) | Grosimea peretelui, aliajul, temperatura matriței, schema de răcire | Răcirea matriței și echilibrul termic, răcirea locală | Deformații, fisuri la cald, probleme de ejectare |
| Deschiderea matriței, extragerea miezului, ejectarea | Cursele, secvențele glisierelor, mișcarea ejectorului | Mișcări suprapuse acolo unde sistemul de control permite acest lucru | Coliziuni, deteriorarea glisierelor sau a piesei turnate |
| Extracție | Traiectoria robotului sau a extractorului, prinderea, verificarea piesei | Trasee mai scurte, intrare mai devreme în zona matriței | Risc de coliziune, prindere instabilă |
| Pulverizare și suflare | Dimensiunea matriței, modelul de pulverizare, cerințe termice | Program de pulverizare optimizat, pulverizare mai redusă, dar țintită | Lipire, lipire excesivă, modificarea temperaturii matriței |
Măsurarea corectă a ciclului
O singură citire a cronometrului nu este suficientă. Etapele ciclului variază, iar așteptările lungi ocazionale costă adesea mai mult decât o mișcare ușor încetinită. Cele mai utile date provin din marcajele temporale ale semnalelor de control, pe care multe sisteme de control ale mașinilor și roboților le pot înregistra. În cazul în care acest lucru nu este posibil, înregistrarea video a mai multor cicluri reprezintă o alternativă practică.
Definiți începutul și sfârșitul fiecărei etape
Utilizați semnale clare, precum „matrice blocată” sau „robotul s-a îndepărtat din zona matricei” astfel încât aceeași etapă să fie măsurată în același mod de fiecare dată.
Înregistrați mai multe cicluri
Înregistrați o perioadă reprezentativă, incluzând perturbările normale. Valorile medii ascund variațiile; analizați și dispersia și valorile aberante.
Desenați secvența
Un grafic simplu cu bare temporale arată care etape se suprapun și care se așteaptă una pe cealaltă. Cel mai lung lanț de etape dependente este calea critică.
Separați timpul de așteptare de timpul de lucru
Marcați fiecare perioadă în care o unitate este gata, dar așteaptă un semnal. Timpul de așteptare este adesea cel mai ieftin timp de eliminat.
Blocaje tipice în practică
Solidificarea și temperatura matriței
Timpul în care matrița rămâne închisă este determinat de secțiunile cele mai groase și de eficiența cu care matrița elimină căldura. Scurtarea acestui timp fără îmbunătățirea răcirii prezintă riscul apariției unor deformări sau a unor probleme de ejectare. Câștigurile reale în acest caz provin de obicei de la matriță: canale de răcire, răcire locală sau o dispunere termică mai echilibrată , adesea combinate cu o unitate de control al temperaturii adaptată.
Pulverizarea
Pulverizarea răcește și protejează suprafața matriței, fiind astfel atât un factor de întârziere cât și un instrument termic. Un program de pulverizare dezvoltat de-a lungul anilor conține adesea treceri redundante. Reducerea acestuia trebuie evaluată ținând cont de temperatura matriței și de riscul de lipire.
Echipamente periferice și protocoale de comunicare
Roboții de extracție, pulverizatoarele, presele de tăiere și transportoarele comunică cu mașina prin semnale. Blocările de siguranță excesive sau interacțiunile lente adaugă secunde care nu apar nicăieri în setările mașinii. Articolul nostru despre automatizarea în celula de turnare sub presiune descrie unitățile periferice tipice și sarcinile acestora.
Dozare
Dacă oala de turnare sau cuptorul de dozare nu pot ține pasul, mașina așteaptă cu matrița închisă sau manșonul gol. Capacitatea și precizia de dozare ar trebui prin urmare verificate ca parte a oricărei analize a ciclului. Diferențele dintre tipurile de cuptoare sunt abordate în Cuptor de dozare, de topire sau de menținere?
Îmbunătățirea secvenței fără a pune în pericol calitatea
Îmbunătățirile secvenței funcționează cel mai bine sub forma unor experimente controlate. Modificați câte un element pe rând, lăsați mașina să funcționeze suficient de mult pentru a atinge echilibrul termic și comparați durata ciclului, rata de rebuturi și calitatea turnării înainte și după.
De obicei, risc redus
Eliminarea timpilor de așteptare inutili, inițierea mișcărilor în paralel acolo unde conceptul de control și siguranță o permite, scurtarea traiectoriilor robotului și corectarea interacțiunilor lente dintre mașină și periferice.
Necesită o validare atentă
Reducerea timpului de solidificare, modificarea cantității sau a modelului de pulverizare, precum și creșterea vitezei de deplasare în apropierea matriței. Acestea afectează temperatura matriței, calitatea pieselor și uzura și trebuie testate prin inspecția pieselor turnate.
Mișcările suprapuse trebuie să se încadreze în conceptul de siguranță al mașinii. Dispozitivele de blocare și funcțiile de protecție nu trebuie niciodată ocolite pentru a reduce timpul de ciclu; modificările aduse logicii legate de siguranță necesită o evaluare efectuată de personal calificat.
Timpul de ciclu, timpul de nefuncționare și OEE
Un ciclu mai scurt este rentabil doar dacă celula funcționează efectiv. Eficiența globală a echipamentelor (OEE) combină disponibilitatea, performanța și calitatea. O celulă cu un ciclu rapid, dar cu opriri frecvente, schimbări lungi ale matrițelor sau un nivel ridicat de produse defecte poate produce mai puțin decât una mai lentă, dar stabilă. Prin urmare, merită să se analizeze motivele opririlor și produsele defecte împreună cu analiza ciclului.
OEE = Disponibilitate × Performanță × Calitate
Disponibilitate = timp de funcționare / timp de producție planificat; Performanță = (timpul ideal al ciclului × piese produse) / timp de funcționare; Calitate = piese bune / piese produse. Toate cele trei sunt exprimate ca fracții cuprinse între 0 și 1.
Listă de verificare pentru analiza timpului de ciclu
- Semnalele de început și de sfârșit definite pentru fiecare etapă a ciclului
- Date înregistrate pe parcursul mai multor cicluri, inclusiv perturbări
- Calea critică identificată; etapele paralele marcate separat
- Timpii de așteptare între mașină, robot, pulverizator și presă au fost cuantificați
- Timpul de solidificare evaluat împreună cu răcirea matriței și temperatura
- Programul de pulverizare a fost revizuit pentru a elimina trecerile redundante
- Capacitatea și precizia de dozare verificate în raport cu obiectivul ciclului
- Etapele din aval (tăiere, răcire, benzi transportoare) au fost verificate din punct de vedere al capacității
- Fiecare modificare a fost testată separat și evaluată pe baza datelor privind deșeurile și calitatea
- Conceptul de siguranță respectat pentru fiecare mișcare care se suprapune
Întrebări frecvente
Este o mașină mai rapidă cea mai simplă modalitate de a reduce durata ciclului?
Rar. Mișcările mașinii reprezintă adesea o parte mică a ciclului în comparație cu solidificarea, pulverizarea și manipularea. O mașină mai rapidă ajută doar dacă mișcările sale se află pe calea critică.
De ce s-a înrăutățit durata ciclului după schimbarea matriței?
Matrițele diferite au comportamente termice, programe de pulverizare și secvențe de glisare diferite. Fiecare matriță necesită o analiză proprie; setările de la o altă matriță reprezintă doar un punct de plecare.
Poate presa de tăiere să limiteze celula?
Da. Dacă presa, o stație de răcire sau un transportor nu pot prelua piesa la timp, robotul așteaptă, iar mașina așteaptă odată cu el. Gâtuirea poate fi situată în afara mașinii de turnare.
FISS vă ajută să găsiți mașinile și echipamentele potrivite.
Dacă analiza dumneavoastră arată că o mașină, un cuptor sau o unitate periferică limitează producția, FISS vă poate ajuta să identificați echipamente second-hand adecvate pentru piesa dumneavoastră și pentru obiectivul de ciclu.