
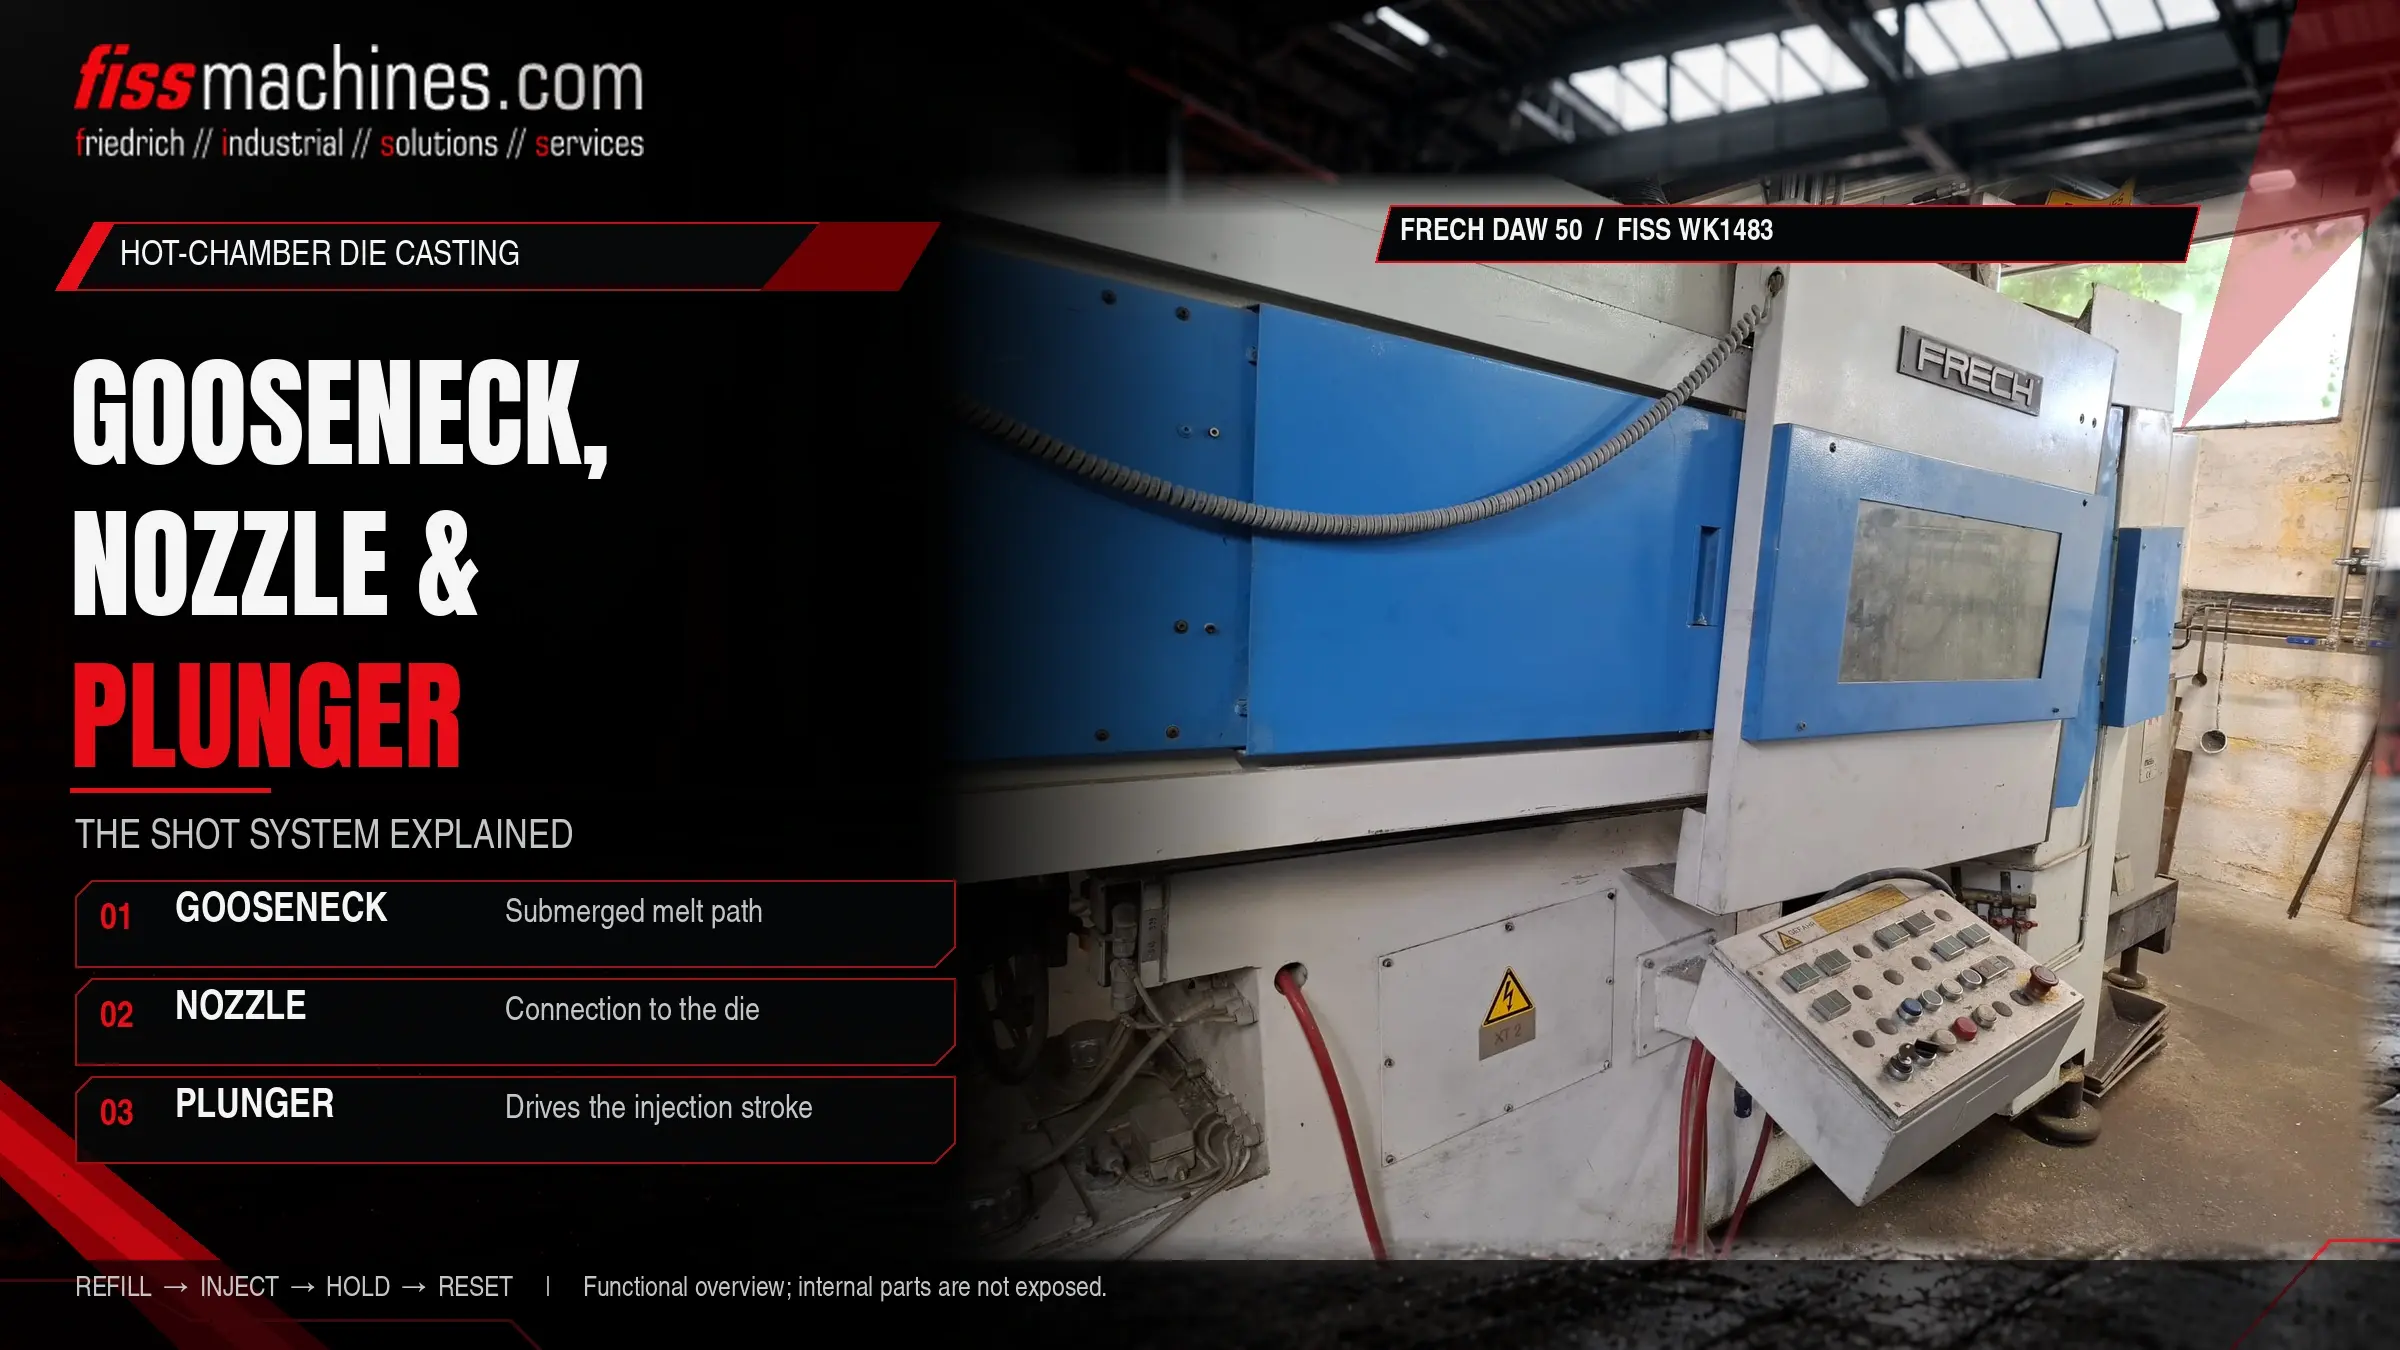
Gât de lebădă, duză și piston: sistemul de turnare al unei mașini de turnare sub presiune cu cameră caldă
Fiecare injecție efectuată pe o mașină de turnare sub presiune cu cameră caldă depinde de trei componente care se află direct în metalul topit sau lângă acesta: gâtul de rață, pistonul și duza. Împreună, acestea formează sistemul de turnare care înlocuiește operațiunea de turnare cu oală în turnarea sub presiune a zincului și magneziului. Starea lor determină dacă viteza de turnare, greutatea piesei și durata ciclului rămân stabile – și sunt printre primele elemente care trebuie verificate la o mașină second-hand.
Ce rol au gâtul de rață, pistonul și duza?
Gâtul de gâscă este un corp turnat din metal scufundat în metalul topit. Acesta conține cilindrul de turnare și un canal curbat care duce la matriță. Pistonul se mișcă în interiorul cilindrului: când se retrage, metalul topit curge prin orificiul de umplere; când coboară, împinge metalul prin canal. Duza face legătura între gâtul de gâscă și bucșa de turnare a matriței și trebuie menținută la temperatură ridicată pentru ca metalul să nu se solidifice în interiorul ei.
Eroziunea provocată de materialul topit, uzura prin alunecare între piston și cilindru și sarcina termică la duză sunt principalele mecanisme de uzură. Consecințele tipice sunt umplerea mai lentă, fluctuațiile greutății pieselor și scurgerile de metal la duză.
Cum funcționează sistemul de turnare cu cameră caldă
Într-o mașină cu cameră caldă, sistemul de turnare face parte din cuptor. Gâtul de gâscă se află în baia de metal a cuvei de menținere, astfel încât cilindrul de turnare este întotdeauna umplut cu metal lichid la temperatura potrivită. Nu este necesar un transfer separat de metal către mașină, așa cum se întâmplă în cazul turnării sub presiune cu cameră rece.
Umplere
Cu pistonul retras, orificiul de umplere din peretele cilindrului este deschis, iar metalul topit curge din baie în cilindrul de turnare.
Injectarea
Pistonul se deplasează în jos, închide orificiul de umplere și împinge metalul prin canalul în formă de gât de gâscă și prin duză în matrița închisă. Injecția se efectuează de obicei în mai multe faze de viteză.
Intensificare și solidificare
Pistonul menține presiunea în timp ce piesa turnată se solidifică în matriță.
Întoarcere
Pistonul revine la poziția inițială. Metalul care nu s-a solidificat se scurge înapoi prin duză și gâtul de gâscă, iar cilindrul se umple din nou pentru următoarea turnare.
Deoarece umplerea se realizează automat la fiecare întoarcere a pistonului, mașinile cu cameră caldă ating timpi de ciclu scurți. O comparație de bază între cele două tipuri de mașini este prezentată în articolul „Cameră rece sau cameră caldă?”.
Cele trei părți ale sistemului de turnare
Recipientul de topire și canalul
Fabricat dintr-un material pe bază de fier. Acesta găzduiește cilindrul de turnare și canalul ascendent către duză. Unele modele utilizează un manșon sau o căptușeală înlocuibilă în interiorul cilindrului, astfel încât corpul să poată fi recondiționat în loc să fie înlocuit.
Piston de turnare cu inele
Acționat de cilindrul hidraulic de injecție situat deasupra băii. Inelele pistonului asigură etanșarea față de peretele cilindrului. Pe măsură ce inelele și alezajul se uzează, o cantitate mai mare de metal ocolește pistonul, iar o parte mai mică din cursa acestuia ajunge la matriță.
Conexiune încălzită la matriță
Se așează pe bucșa de alimentare a jumătății fixe a matriței. În funcție de proiectare, aceasta este încălzită cu arzătoare cu gaz sau încălzitoare electrice, deoarece metalul din interiorul ei nu trebuie să se solidifice între injecții.
Piesele sunt adaptate între ele și la mașină: diametrul pistonului, alezajul cilindrului, geometria gâtului de gâscă și lungimea duzei determină volumul de injecție disponibil și presiunea exercitată asupra metalului. Modificarea unuia dintre aceste elemente schimbă procesul.
Unde se uzează sistemul de injecție – și cum se manifestă acest lucru
Sistemul de injecție funcționează permanent la temperatura topiturii. Trei mecanisme sunt predominante: eroziunea și atacul chimic al alezajului și al canalului de către topitură, uzura prin alunecare între inelele pistonului și cilindru, precum și sarcina termică la duză, care este încălzită din exterior și răcită la contactul cu matrița.
| Simptom | Cauză posibilă | Ce trebuie verificat |
|---|---|---|
| Timpul de umplere crește, viteza de injecție scade | Inelele pistonului sau ale cilindrului sunt uzate, metalul ocolește pistonul | Curba de injecție, starea inelelor, diametrul interior al cilindrului |
| Greutatea piesei fluctuează | Scurgeri la nivelul pistonului, variații ale nivelului băii | Starea inelelor, controlul nivelului băii, alimentarea lingourilor |
| Scurgeri de metal la vârful duzei | Scaun deteriorat la duză sau la bucșa canalului de turnare, contact insuficient cu duza | Vârful duzei, manșonul canalului de turnare, alinierea duzei |
| Metalul se solidifică în duză | Încălzirea duzei este prea scăzută sau defectuoasă | Arzător sau încălzitor, senzor de temperatură, setări |
| Apariția de defecte de solidificare la rece sau creșterea porozității | Temperatura topiturii sau a duzei prea scăzută, injecție instabilă | Temperaturile, profilul injecției, temperatura matriței |
Zinc, magneziu – și de ce aluminiul este diferit
Zincul este materialul clasic pentru camerele de turnare la cald. Aliajele obișnuite de zinc pentru turnare sub presiune se topesc la temperaturi scăzute – fișa tehnică Zamak 3 de la Nyrstar indică un interval de topire de 381–387 °C – ceea ce menține la un nivel moderat sarcina termică asupra sistemului de turnare.
Magneziul poate fi, de asemenea, turnat în mașini cu cameră caldă, dar la temperaturi semnificativ mai ridicate și cu cerințe specifice privind protecția topiturii și siguranța. Prin urmare, mașinile pentru magneziu sunt construite special în acest scop; inventarul FISS, de exemplu, include mașini dedicate Frech DAM cu cameră caldă pentru magneziu, alături de mașinile Frech DAW pentru zinc.
Aluminiul atacă puternic materialele pe bază de fier la temperatura sa de turnare. Aliajele standard de aluminiu sunt, prin urmare, turnate pe mașini cu cameră rece; procesele cu cameră caldă pentru aluminiu există doar ca soluții specializate pentru piese mici. Mai multe informații despre aliaje în secțiunea „Aluminiu, zinc sau magneziu?”
Menținerea stabilității sistemului de granulație
Intervalele pentru schimbarea inelelor, inspecția gâtului de gâscă și înlocuirea duzelor depind de aliaj, de frecvența ciclurilor și de proiectarea mașinii, astfel încât documentația producătorului constituie referința. În practica zilnică, următoarele puncte s-au dovedit utile:
- Monitorizați continuu temperatura duzei și funcția de încălzire, nu doar după apariția unei defecțiuni
- Verificați vârful duzei și așezarea bucșei canalului de turnare la fiecare schimbare a matriței
- Înregistrați schimbările inelului pistonului împreună cu valorile contorului de injecții
- Mențineți nivelul băii constant – alimentarea automată cu lingouri este de ajutor
- Îndepărtați regulat zgura – topitura contaminată scurtează durata de viață a cilindrului, manșonului și pistonului
- Păstrați un set de piese de schimb compatibile (gât de gâscă, piston, duză) pentru a reduce timpul de nefuncționare
- Preîncălziți piesele de schimb conform instrucțiunilor producătorului înainte de a le instala în baie
Echipamentele periferice, cum ar fi alimentatoarele de lingouri, unitățile de extracție și sistemele de pulverizare, sunt enumerate la secțiunea „Automatizare” pentru turnarea sub presiune în cameră caldă.
Ce trebuie verificat la o mașină cu cameră caldă second-hand
În cazul unei mașini cu cameră caldă second-hand, sistemul de injecție spune multe despre istoricul mașinii și despre costurile viitoare. Clarificați următoarele aspecte înainte de cumpărare:
- Este inclus gâtul de gâscă și în ce stare se află alezajul, canalul și scaunul?
- Diametrul pistonului și volumul de injecție disponibil pentru piesele dumneavoastră
- Ce aliaj a prelucrat mașina? Mașinile pentru zinc și magneziu nu sunt interschimbabile fără o conversie.
- Tipul și starea sistemului de încălzire a duzei
- Cuptor sau cuvă de menținere: tip, sistem de încălzire, starea căptușelii
- Sunt disponibile seturi de piese de schimb, desene tehnice sau numere de piesă pentru sistemul de granule?
Mașinile actuale sunt listate la secțiunea „Mașini de turnare sub presiune cu cameră caldă second-hand”. Un ghid general de inspecție este prezentat în „Achiziționarea unei mașini de turnare sub presiune second-hand: Lista de verificare tehnică”.
Piese mici, efect mare
Gâtul de lebădă, pistonul și duza sunt componente compacte, dar ele determină cât de fiabil umple matrița o mașină cu cameră caldă. Uzura se dezvoltă treptat și se manifestă prin timpii de umplere, greutatea pieselor și scurgeri. Monitorizarea acestor semnale, menținerea temperaturilor stabile și deținerea unui set de piese de schimb reduc timpii de nefuncționare neplanificați.
Atunci când achiziționați o mașină second-hand, sistemul de injecție este un bun indicator al modului în care a fost exploatată mașina – și un element de cost care trebuie inclus în fiecare calcul.
Întrebări despre sistemul de injecție cu cameră caldă
Ce este un „gât de gâscă” în turnarea sub presiune?
Gâtul de gâscă este corpul turnat al sistemului de injecție cu cameră caldă. Acesta se află în metalul topit, conține cilindrul de injecție și conduce metalul printr-un canal curbat către duză.
De ce trebuie încălzită duza?
Între injecții, metalul rămâne în duză. Fără încălzire, acesta s-ar solidifica și ar bloca următoarea injecție. Pe de altă parte, o temperatură prea ridicată crește uzura și poate provoca scurgeri, astfel încât temperatura trebuie controlată.
Cât de des trebuie schimbate inelele pistonului?
Nu există un interval universal. Depinde de aliaj, de frecvența ciclurilor, de curățenia topiturii și de proiectarea mașinii. Specificațiile producătorului, valorile contorului de turnări și tendințele privind timpul de umplere oferă cele mai fiabile indicații.
Poate o mașină cu cameră caldă pentru zinc să toarne magneziu?
Nu fără alte măsuri suplimentare. Magneziul necesită temperaturi mai ridicate, un sistem de turnare adecvat și un concept propriu de siguranță și protecție a topiturii. Mașinile sunt de obicei proiectate pentru unul dintre cele două materiale.
Mașini cu cameră caldă și piese de schimb de la FISS.
FISS furnizează mașini second-hand de turnare sub presiune cu cameră caldă pentru zinc și magneziu, inclusiv echipamente periferice. Dacă nu există nicio mașină potrivită în stoc, FISS efectuează o căutare specifică în funcție de cerințele dumneavoastră.
Surse
Dynacast: Turnare sub presiune în cameră caldă – descrierea procesului și gama de materiale, dynacast.com.
Nyrstar: Fișă tehnică ZAMAK (Overpelt), interval de topire ZAMAK 3: 381–387 °C.
Brondolin S.p.A.: gâturi de rață cu cameră caldă și căptușeli înlocuibile (informații furnizate de expozant la EUROGUSS).
Brevetul SUA 6.945.308 B1, Turnare sub presiune în cameră caldă: ansamblu de gât de gâscă din oțel, manșon înlocuibil, influența zgurii asupra duratei de viață a componentelor.
Brevetul SUA 4.593.741, Aparat de turnare sub presiune: duză încălzită electric și canal de gât de gâscă pentru menținerea metalului în stare topită.
FISS Machines: inventar de mașini de turnare sub presiune cu cameră caldă second-hand (Frech DAW, Frech DAM), fiss-machines.com, accesat la 29 octombrie 2026.